
Descubra el proceso completo de estampado en caliente, cómo funciona y el equipo necesario. Logre empaques premium y de alto impacto con esta guía.
Tabla de contenidos
- Cómo funciona el proceso de estampado en caliente
- La lámina en sí: un sándwich de cinco capas
- Estampado en caliente vs. Estampado en frío
- Variantes comunes de estampado en caliente
- Selección de sustratos: dónde brilla el estampado en caliente (y dónde falla)
- Equipos: desde prensas manuales de sobremesa hasta líneas totalmente automáticas
- Control de calidad y resolución de problemas
- Almacenamiento y vida útil
- Sostenibilidad y reciclabilidad
- Elegir el proveedor adecuado
- Próximos pasos
- Frequently Asked Questions
El estampado en caliente es un proceso de impresión en seco especializado que transfiere una fina capa de lámina de estampado metálica, pigmentada u holográfica a un sustrato utilizando calor, presión y tiempo de permanencia. A diferencia de la impresión con tinta convencional, el estampado en caliente deposita una película sólida que ofrece un reflejo similar al espejo, un pigmento perfectamente opaco o efectos de difracción que la tinta no puede reproducir, lo que lo convierte en el estándar de oro para el embalaje de lujo, documentos de seguridad, tarjetas de felicitación, carcasas de productos electrónicos y cubiertas de libros premium.
Cómo funciona el proceso de estampado en caliente
Un ciclo de estampado en caliente tiene cuatro variables controlables. Dominar su interacción es lo que diferencia una impresión limpia de una borrosa o con poros:
- Temperatura — típicamente 100–160 °C. El troquel calentado ablanda la capa de liberación de la lámina para que la película de color se desprenda del soporte de PET.
- Presión — 2–6 kg/cm². Suficiente para presionar la lámina firmemente sobre el sustrato, no tanto como para aplastar las fibras o distorsionar el tipo fino.
- Tiempo de permanencia — 0.3–1.5 segundos. Cuanto más largo sea el contacto, más completa será la transferencia, pero un tiempo de permanencia excesivo quema el adhesivo.
- Coincidencia lámina-sustrato — papel, plástico, cuero y tela requieren cada uno una estructura de capa de lámina diferente. Una lámina diseñada para papel estucado fallará en plástico PP.
Para una explicación más profunda a nivel de máquina, consulte nuestra guía de máquinas de estampado en caliente.
La lámina en sí: un sándwich de cinco capas
Cada rollo de lámina para estampado en caliente es un compuesto recubierto de precisión. De arriba a abajo:
- Soporte de PET (12–25 µm) — la película de poliéster que mantiene todo en registro en el rollo.
- Capa de liberación — una cera que se ablanda a la temperatura de activación y permite que la capa de color se "suelte" limpiamente.
- Capa de color / metálica / pigmento — aluminio metalizado al vacío para láminas doradas y láminas plateadas, o laca pigmentada para láminas pigmentadas, o nanoestructuras en relieve para láminas holográficas.
- Capa protectora — añade resistencia a los arañazos y a los productos químicos.
- Capa adhesiva (tamaño) — activada por calor, se adhiere al sustrato. La química del adhesivo debe coincidir con la energía superficial del material objetivo.
Estampado en caliente vs. Estampado en frío
La decisión más importante que toma un convertidor es caliente vs. frío. El estampado en caliente utiliza troqueles metálicos calentados y es insuperable para efectos de relieve nítidos, tipos pequeños y finos, y embalajes premium de tiradas cortas. La lámina fría utiliza un adhesivo UV aplicado por una plancha de impresión, funciona en línea en prensas offset a toda velocidad de prensa y destaca en embalajes flexibles y etiquetas de tiradas largas. Desglosamos las diferencias de rendimiento, costo por impresión y calidad en Estampado en frío vs. Estampado en caliente (2026).
Variantes comunes de estampado en caliente
- Estampado plano — prensa vertical, troquel plano contra sustrato plano. El caballo de batalla para cartones y etiquetas.
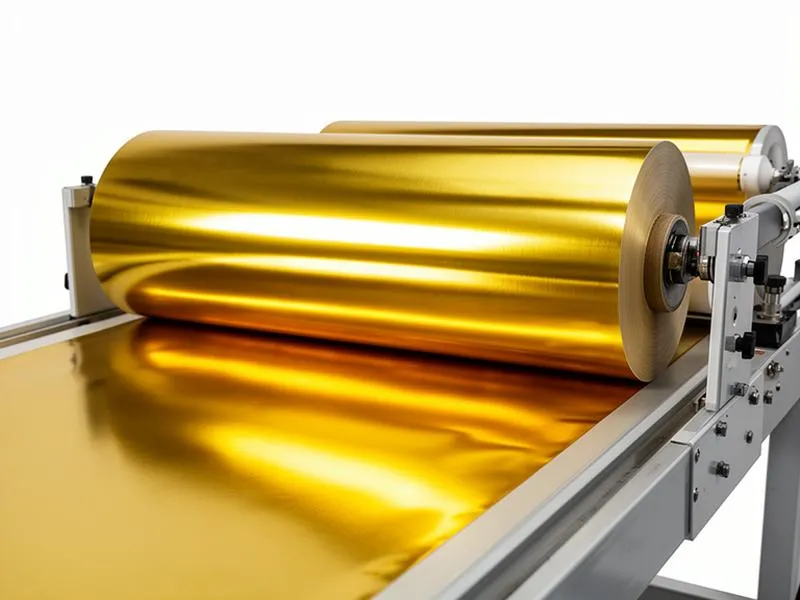
- Estampado por rodillo — un troquel cilíndrico o rodillo transfiere la lámina a una banda en movimiento; utilizado en equipos de post-impresión rotativos.
- Estampado periférico — la lámina se aplica alrededor de la circunferencia de objetos cilíndricos (bolígrafos, botellas, tubos cosméticos).
- Combinación de lámina y relieve — un solo golpe aplica la lámina y crea un relieve 3D elevado, común en etiquetas de vinos y licores de lujo.
- Lámina digital (sleeking) — utiliza una imagen de tóner como adhesivo; ideal para personalización de tiradas cortas. Consulte nuestra guía de impresión con lámina digital.
Selección de sustratos: dónde brilla el estampado en caliente (y dónde falla)
El estampado en caliente funciona en una enorme variedad de materiales, pero cada uno tiene sus matices:
- Papel y cartón estucado — el sustrato más fácil. Utilice una lámina para papel.
- Papel no estucado — las fibras absorben el adhesivo; especifique una lámina con una capa de tamaño más pesada.
- Plástico (PP, PE, PVC, ABS) — requiere lámina específica para plástico y a menudo tratamiento corona para la adhesión.
- Cuero y cuero sintético — utilice lámina para estampado en caliente de cuero en máquinas de grabado de cuero dedicadas.
- Textil — lámina de transferencia de calor unida con un ciclo de prensa de 150 °C durante 10–15 segundos. Consulte nuestra guía de láminas textiles.
- Carcasas de productos electrónicos — utilice grados resistentes a los arañazos y a los productos químicos; especificaciones técnicas en esta guía.
Equipos: desde prensas manuales de sobremesa hasta líneas totalmente automáticas
La escala de equipos suele ser la siguiente:
- Prensa de sobremesa manual / neumática — nivel de entrada, 300–800 impresiones por hora, ideal para papelería y pequeños talleres.
- Prensa de estampado de cama plana semiautomática — 1,500–3,000 hojas por hora, registrada a marcas de corte.
- Máquina de estampado en caliente totalmente automática — 6,000–8,000 hojas por hora con alimentador, registro, economizador de lámina y entrega. Consulte nuestra guía de selección de máquinas automáticas.
- Rotativa en línea — integrada en líneas de etiquetas, embalajes flexibles o cartones para producción ininterrumpida.
Si está dimensionando equipos por primera vez, nuestra guía de máquinas de estampado en caliente y guía de máquinas de lámina fría explican el tonelaje, el área del troquel y los cálculos de ROI.
Control de calidad y resolución de problemas
Los cinco defectos más comunes del estampado en caliente y sus causas:
- Poros / motas de pimienta — temperatura demasiado baja o presión desigual. Mapee la superficie del troquel con papel térmico.
- Bordes borrosos — tiempo de permanencia demasiado largo o temperatura de liberación de la lámina no coincide con la prensa. Pruebe un grado de liberación más rápido.
- Cola / arrastre — la lámina se tira antes de que se enfríe. Añada un retardo de extracción de lámina o baje la temperatura 5 °C.
- Mala adhesión en plástico — capa de tamaño incorrecta para la resina, o energía superficial insuficiente. Trate con corona y cambie a una lámina clasificada para plástico.
- Arañazos después del estampado — capa protectora demasiado delgada o curado incompleto. Verifique con la prueba de cinta ASTM / crockmeter.
Para un atlas completo de defectos, consulte nuestra guía de resolución de problemas de defectos de estampado en caliente.
Almacenamiento y vida útil
La lámina es sensible al calor, la humedad y la luz. Almacene los rollos en posición vertical en su embalaje original a 18–25 °C y 40–60% RH; la vida útil es típicamente de 12 meses para grados metálicos y de 6–9 meses para grados pigmentados. Mejores prácticas detalladas: almacenamiento y vida útil de la lámina.
Sostenibilidad y reciclabilidad
Las láminas modernas para estampado en caliente utilizan capas de aluminio ultradelgadas (menos de 50 nanómetros), muy por debajo del umbral del 5% de la UE para el reciclaje de papel. El soporte de PET se recoge en la prensa y es cada vez más reciclado por los fabricantes de láminas. En comparación con las tintas metálicas y las laminaciones, el estampado en caliente no utiliza disolventes y requiere una energía mínima por impresión.
Elegir el proveedor adecuado
Al adquirir láminas a nivel internacional, evalúe a los proveedores en cinco ejes: profundidad de la química de la lámina (¿fabrican todos los grados de cinco capas?), consistencia del color lote a lote (ΔE inferior a 1.5), flexibilidad de MOQ, tiempo de entrega y soporte técnico. Como integrador de recursos de embalaje con una capacidad anual de más de 20,000 toneladas, All-in Pack suministra láminas, materiales para etiquetas y equipos de post-impresión desde un único punto de contacto, lo que es útil cuando un proyecto necesita que los tres se envíen juntos.
Próximos pasos
El estampado en caliente es una de las formas de mayor impacto y menor costo para agregar valor percibido al embalaje impreso. Ya sea que esté buscando su primera lámina dorada, escalando a una línea totalmente automática o resolviendo problemas de un proceso existente, los fundamentos de esta página son los mismos.
Preguntas frecuentes
Respuestas rápidas sobre estampado en caliente.
Artículos relacionados
View all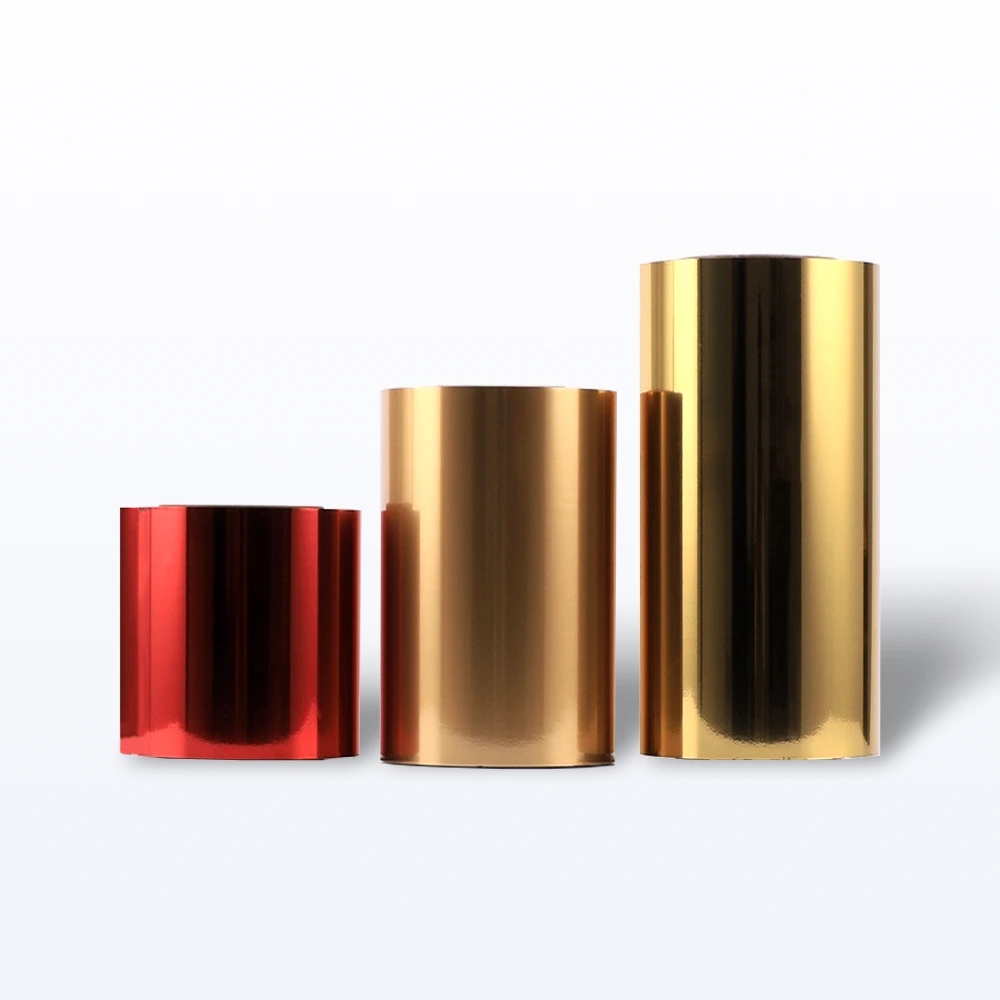
Conocimiento técnico · 21 may 2026
Guía de resolución de problemas de defectos de láminas de estampado en caliente
Resuelva los defectos comunes de las láminas de estampado en caliente, como los poros y el efecto fantasma. Esta guía ayuda a los operadores de prensa a lograr una calidad óptima y reducir el desperdicio.
Conocimiento técnico · 21 may 2026
Pruebas de Adhesión de Láminas para Estampado en Caliente: Guía
Asegure la calidad con nuestra guía de pruebas de adhesión de láminas para estampado en caliente. Incluye métodos de cinta adhesiva ASTM, crockmeter y frotamiento para varios sustratos. Obtenga información sobre los umbrales de aprobación/rechazo.
Conocimiento técnico · 1 jun 2026
Estampado con Lámina de Oro para Empaques de Lujo – Todo lo que Necesita Saber
Guía técnica para el estampado con lámina de oro (gold foil) en empaques de lujo. Explore tonos, acabados y cómo especificar la lámina de oro adecuada para su marca.
¿Listo para abastecer estampación y troquelado con un solo proveedor?
Desde láminas de estampación hasta máquinas de postimpresión y consumibles de troquelado: precios directos de fábrica y muestras gratuitas.