
Как определить размер матрицы для биговки исходя из толщины картона и линейки, когда выбирать матрицу из ПВХ, смолы, волокна, с обратным изгибом или спиральную, а также пошаговая инструкция по устранению трещин, слабых сгибов или сгибов с нарушением регистрации при высечке.
Содержание
- Какова роль матрицы для биговки?
- Как рассчитать размер матрицы для биговки
- Краткая таблица размеров (линейка для биговки 2 pt/0.71 mm)
- Сравнение типов матриц для биговки
- Как установить матрицу для биговки (пошаговая инструкция)
- Растрескивание биговки и другие дефекты: устранение неисправностей
- Матрица, линейка и резина: полная настройка высечки
- Frequently Asked Questions
Автор: Гэвин Гао — более 15 лет опыта работы в сфере фольгирования и поставок оборудования для послепечатной обработки в компании «All-in Pack». Связаться со мной можно по адресу sales@allinpacks.com.
Краткий ответ: матрица для биговки — это заранее сформированная канавка, закрепленная на контрпластине высекального станка, позволяющая биговой линейке пробивать четкую линию сгиба на картоне. Для складных картонных коробок размер матрицы рассчитывается по двум исходным формулам: ширина канала = 1,5 × толщина картона + толщина линейки для биговки, а глубина канала ≈ толщина картона; затем результаты проверяются с помощью пробной биговки.
Большинство проблем с биговкой на печатной машине — трещины на сгибах, слабые биговки, которые пружинят, коробки, которые не выравниваются на фальцевально-клеевой машине — сводятся к трём факторам: размеру матрицы, материалу матрицы и тому, как она была установлена. В этом руководстве рассматриваются все три аспекта с точки зрения поставщика.
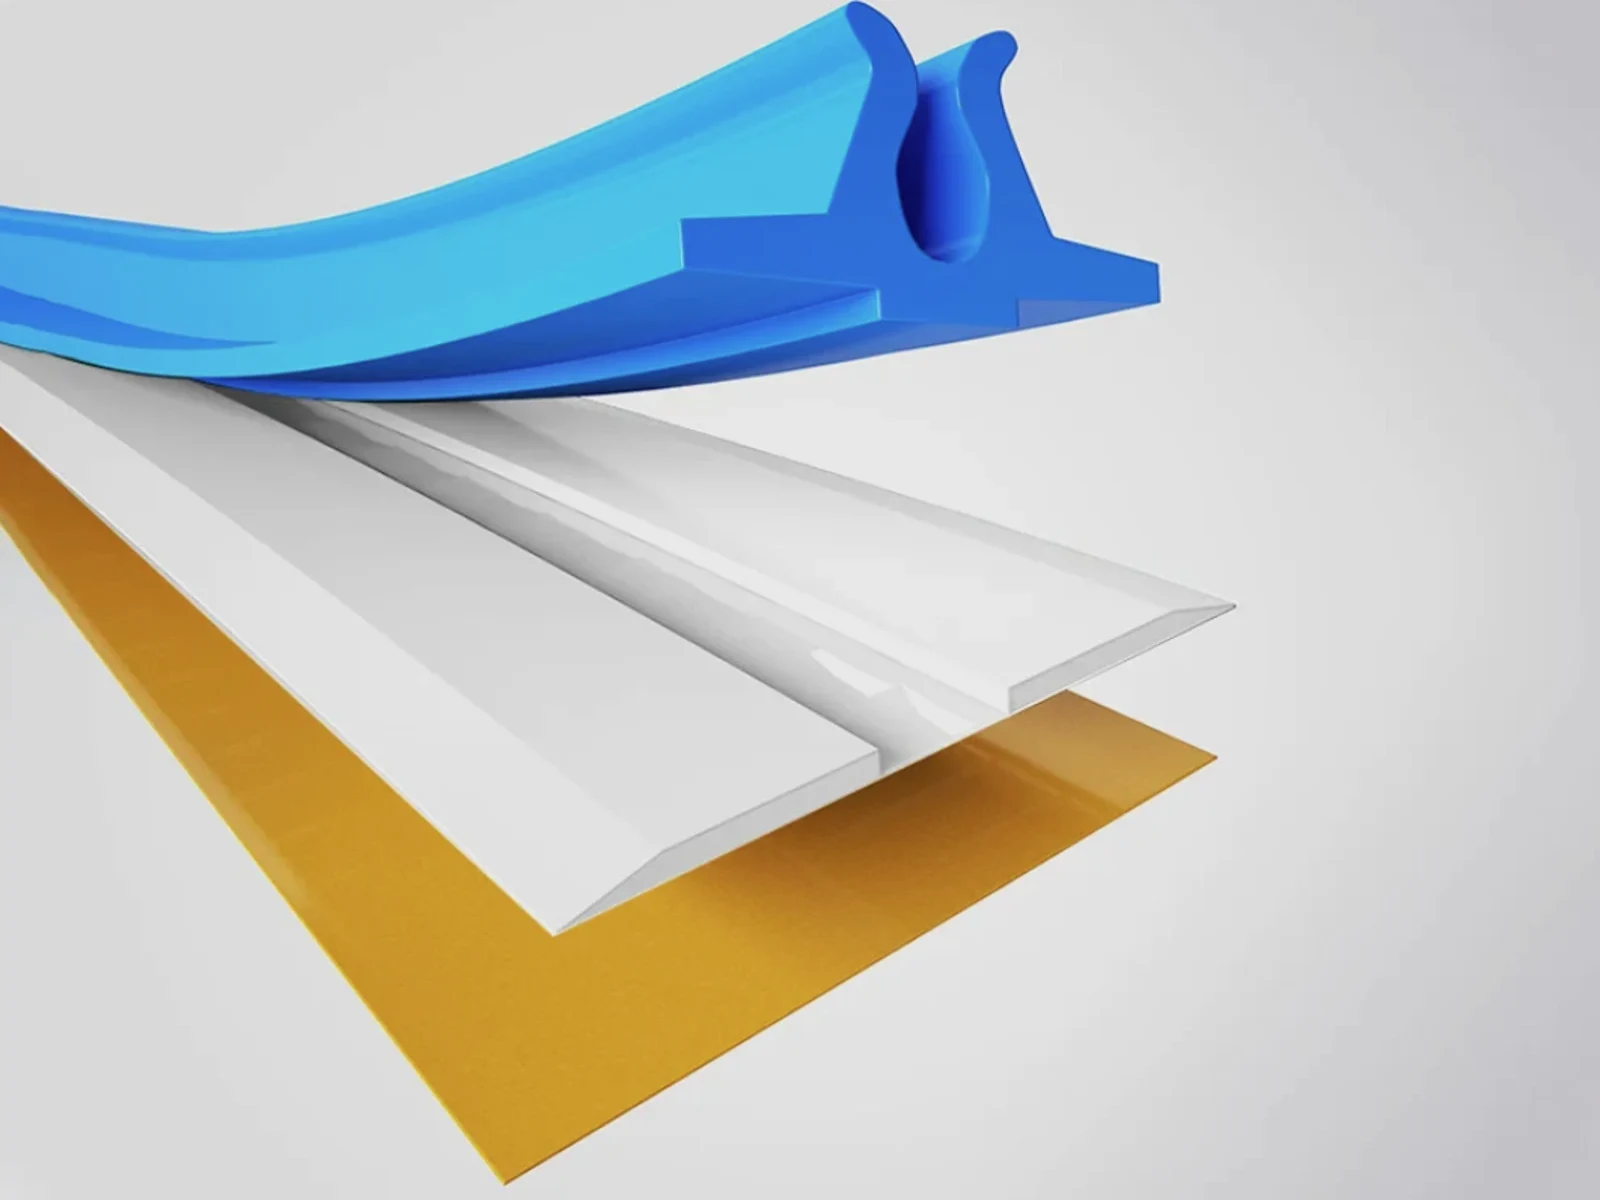
Какова роль матрицы для биговки?
Матрица для биговки обеспечивает линейке для биговки определённый канал, в который она вдавливает картон. Без неё линейка просто прижимает волокна к твёрдой пластине, и линия сгиба получается слабой и непредсказуемой. При наличии правильного канала картон смещается, образуя контролируемый валик на обратной стороне, который становится шарниром сгиба.
Каждая матрица состоит из трёх важных частей:
- Опорная (несущая) полоска — обычно с клеевым слоем, определяет общую высоту.
- Канал — ширина и глубина паза, которые формируют валик.
- Позиционирующая полоска (пластиковая направляющая) — удерживает канал по центру линейки во время установки, а затем снимается.
Как рассчитать размер матрицы для биговки
Эти формулы являются общепринятой отправной точкой в отрасли для производства складных картонных коробок и цельного картона. Это приблизительные правила, а не гарантии — волокна картона, покрытие и влажность влияют на результат.
| Параметр | Начальная формула | Пример: картон толщиной 0.40 mm, линейка 0.71 mm (2 pt) |
|---|---|---|
| Ширина канала | 1,5 × толщина картона + толщина линейки | 1,5 × 0,40 + 0,71 = 1.31 mm → использовать 1.3 mm |
| Глубина канала (высота матрицы) | ≈ толщина картона | ≈ 0.40 mm |
| Высота линейки для биговки | Высота линейки для прорезания − толщина листа | 23,80 − 0,40 = 23.40 mm |
Краткая таблица размеров (линейка для биговки 2 pt/0.71 mm)
| Толщина картона | Типовой картон | Ширина канала | Высота матрицы |
|---|---|---|---|
| 0.30 mm | Картон для складных коробок плотностью 230–250 gsm | 1.2 mm | 0.3 mm |
| 0.40 mm | 300–350 gsm, SBS / FBB | 1.3 mm | 0.4 mm |
| 0.50 mm | Картон плотностью 400 gsm | 1.5 mm | 0.5 mm |
| 0.60 mm | плотный картон / ДСП с облицовкой | 1.6 mm | 0.6 mm |
| 0.80 mm | жесткий картон, микроволнистая гофра E-типа | 1.9 mm | 0.8 mm |
Округлите до ближайшей ширины рулона, имеющейся у вашего поставщика. У гофрированного картона (E-, F-, B-гофры) гофры деформируются по-разному; на производстве обычно расширяют канал и проводят испытания на самом картоне, а не полагаются на формулу для плоского картона.
Стоит внести две поправки:
- Поперек волокон: для биговки поперек волокон часто требуется канал на один размер шире.
- Ламинированные, тиснённые фольгой или покрытые толстым слоем лака картоны: поверхностный слой менее эластичен, чем сам картон — выбирайте ширину на один размер больше или делайте биговку чуть менее глубокой, чтобы защитить печать. Если вы также наносите горячее тиснение фольгой на ту же коробку, делайте биговку после тиснения и проверяйте состояние фольги в месте сгиба.
Сравнение типов матриц для биговки
| Тип | Подходит для | Прочность | На что следует обратить внимание |
|---|---|---|---|
| Матрица для биговки из ПВХ (AP-PM) | Небольшие и средние тиражи, стандартная складная коробка | Низкая стоимость, простота установки, широкий диапазон размеров | Канал изнашивается быстрее при высоком давлении |
| Матрица для биговки из смолы и волокон (AP-RM) | Крупные тиражи, плотный картон, высокоскоростные автоматические высекальные машины | Дольше сохраняет профиль канала, меньше перенастроек | Более высокая себестоимость единицы продукции |
| Матрица для биговки с обратным изгибом (AP-RB) | Отгибы и перегородки, складывающиеся в сторону, противоположную печати | Чистый обратный сгиб без растрескивания лицевой стороны | Требуется точное соответствие положению линейки |
| Рулоны матриц для биговки (AP-CR) | Много заказов, частая переналадка | Точная резка по длине на печатной машине, меньше отходов | Требуется чистый режущий инструмент и соблюдение технологий |
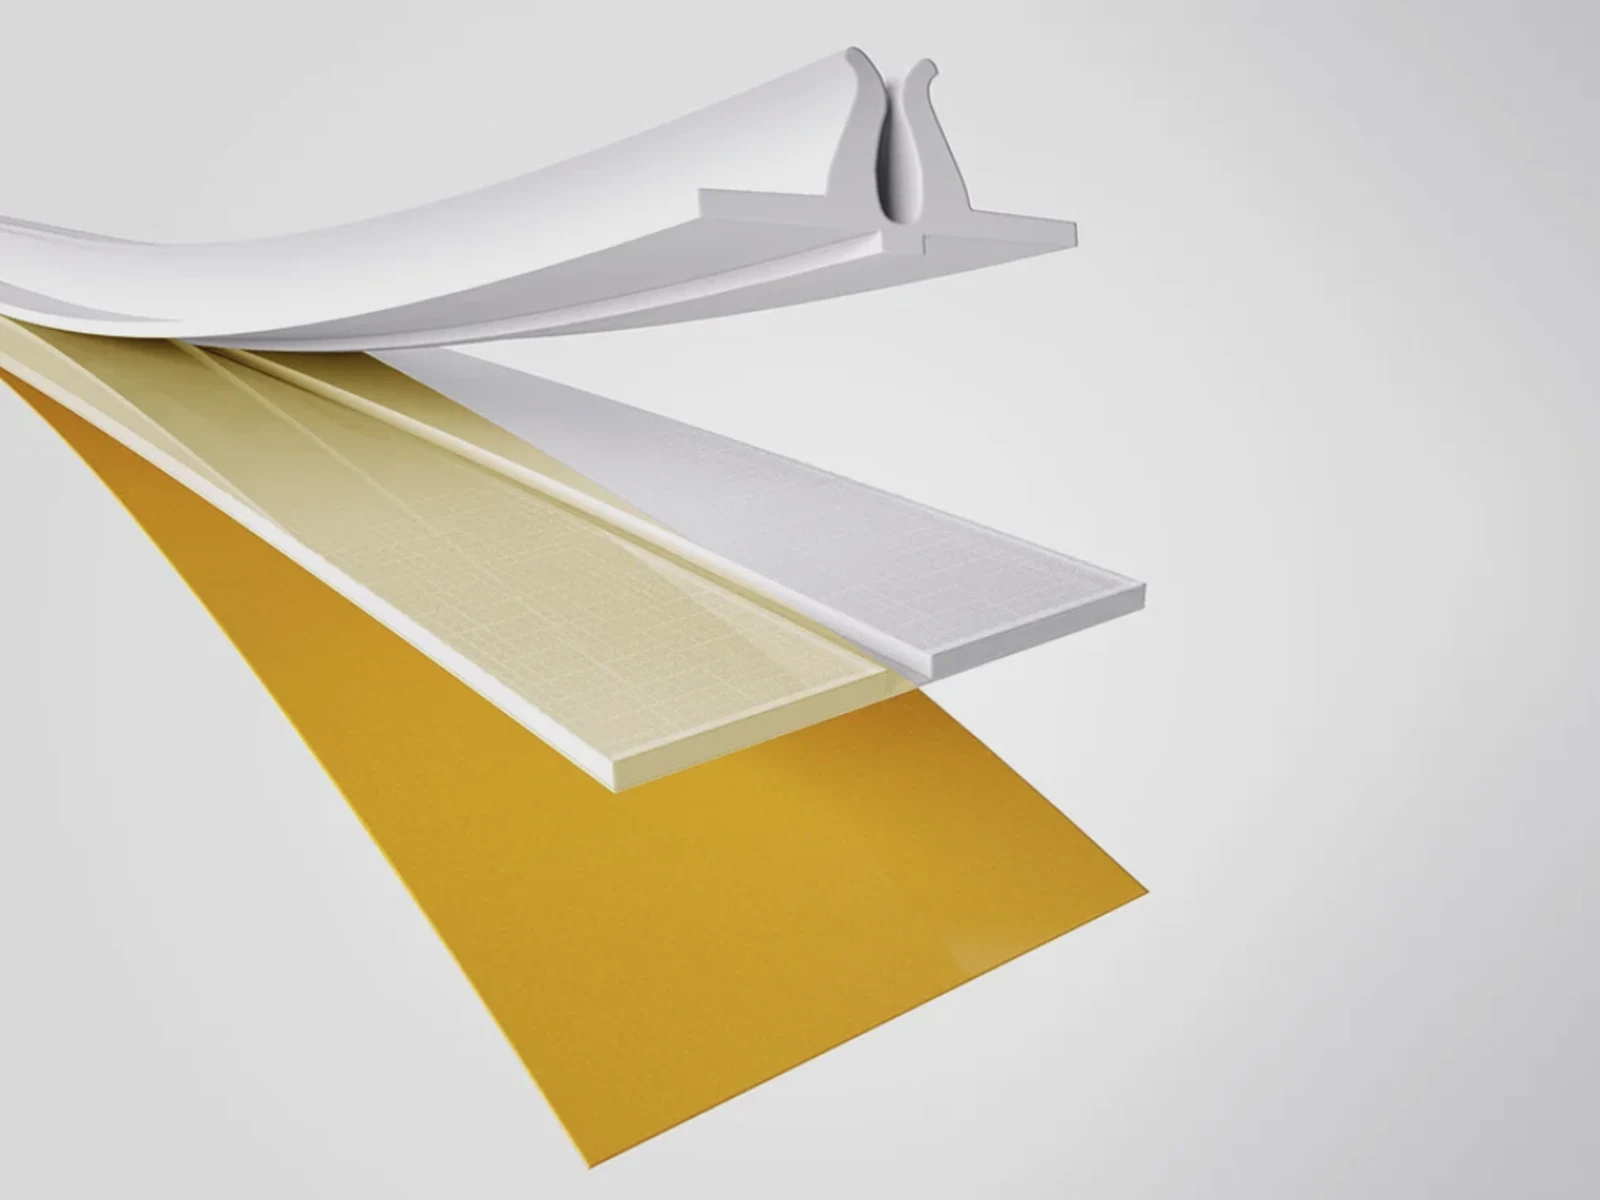
Простое правило выбора: начинайте с ПВХ; переходите к смоле или волокну, если тираж большой, картон плотный или скорость работы печатной машины настолько высока, что износ матрицы становится причиной остановки. Используйте обратный изгиб только в тех случаях, когда этого требует направление сгиба.
Как установить матрицу для биговки (пошаговая инструкция)
- Очистите опорную пластину от остатков клея и пыли.
- Отрежьте матрицу ровными, чистыми срезами; срежьте углы под углом в местах стыков биговки.
- Наведите позиционирующую планку на линейку для биговки так, чтобы канал оказался по центру линейки.
- Снимите защитную пленку с клеевого слоя и аккуратно закройте пресс, чтобы перенести матрицу на пластину.
- Перед запуском в работу удалите все позиционирующие планки.
- Запустите пробный лист, согните его вручную и на фальцевально-склеивающей машине, затем выполните точную настройку.
Растрескивание биговки и другие дефекты: устранение неисправностей
| Симптом | Вероятная причина | Способ устранения |
|---|---|---|
| Трещины с внешней стороны сгиба | Канал слишком узкий или слишком глубокий; линейка установлена слишком высоко; картон сухой; сгибание против волокон | Увеличить ширину канала на один размер, уменьшить высоту линейки или настроек, довести влажность картона до ~45–55% относительной влажности |
| Складка слабая, картон раскрывается | Канал слишком широк или слишком мелкий; линейка расположена слишком низко | Сузить канал или увеличить высоту матрицы; добавить подготовительный слой под линейку |
| Сгиб смещен относительно центра или двойной | Матрица не отцентрирована относительно линейки; осталась установочная планка; пластина смещена | Установите позиционирующую полоску заново; проверьте регистрацию пластины |
| Трещины на оттиске или фольге в месте сгиба | Поверхностный слой менее эластичен, чем картон | Более широкий канал; рассмотрите возможность использования матрицы с обратным изгибом; по возможности делайте сгиб по направлению волокон |
| Канал быстро изнашивается | Использование ПВХ при длительной печати или печати под высоким давлением | Перейдите на матрицу на основе смолы/волокна |
| Картон разрывается на концах сгиба | Концы матрицы не соединены под углом; линейки реза и биговки расположены слишком близко | Сделайте косые срезы аккуратно; проверьте расположение штампа в местах соединений |
Матрица, линейка и резина: полная настройка высечки
Чистая биговка — это система, а не отдельная деталь. Матрица работает только в том случае, если высота стальных линеек одинакова, выталкивающая резина отпускает лист, не тянуя за биговку, а губка-заполнитель зазора и резиновые полоски удерживают лист в плоском состоянии при выходе из штампа. Если вы выбираете новую печатную машину, ознакомьтесь с нашей автоматической плоскостной высекательной машиной.
Ознакомьтесь с полным ассортиментом расходных материалов для послепечатной обработки или пришлите нам данные о толщине картона, толщине линейки и тираже — мы подберем для вас подходящие размеры матриц и вышлем образцы.
Часто задаваемые вопросы
Краткие ответы о матрица складывания.
Companion Products
Specs and samples for the products discussed in this article.
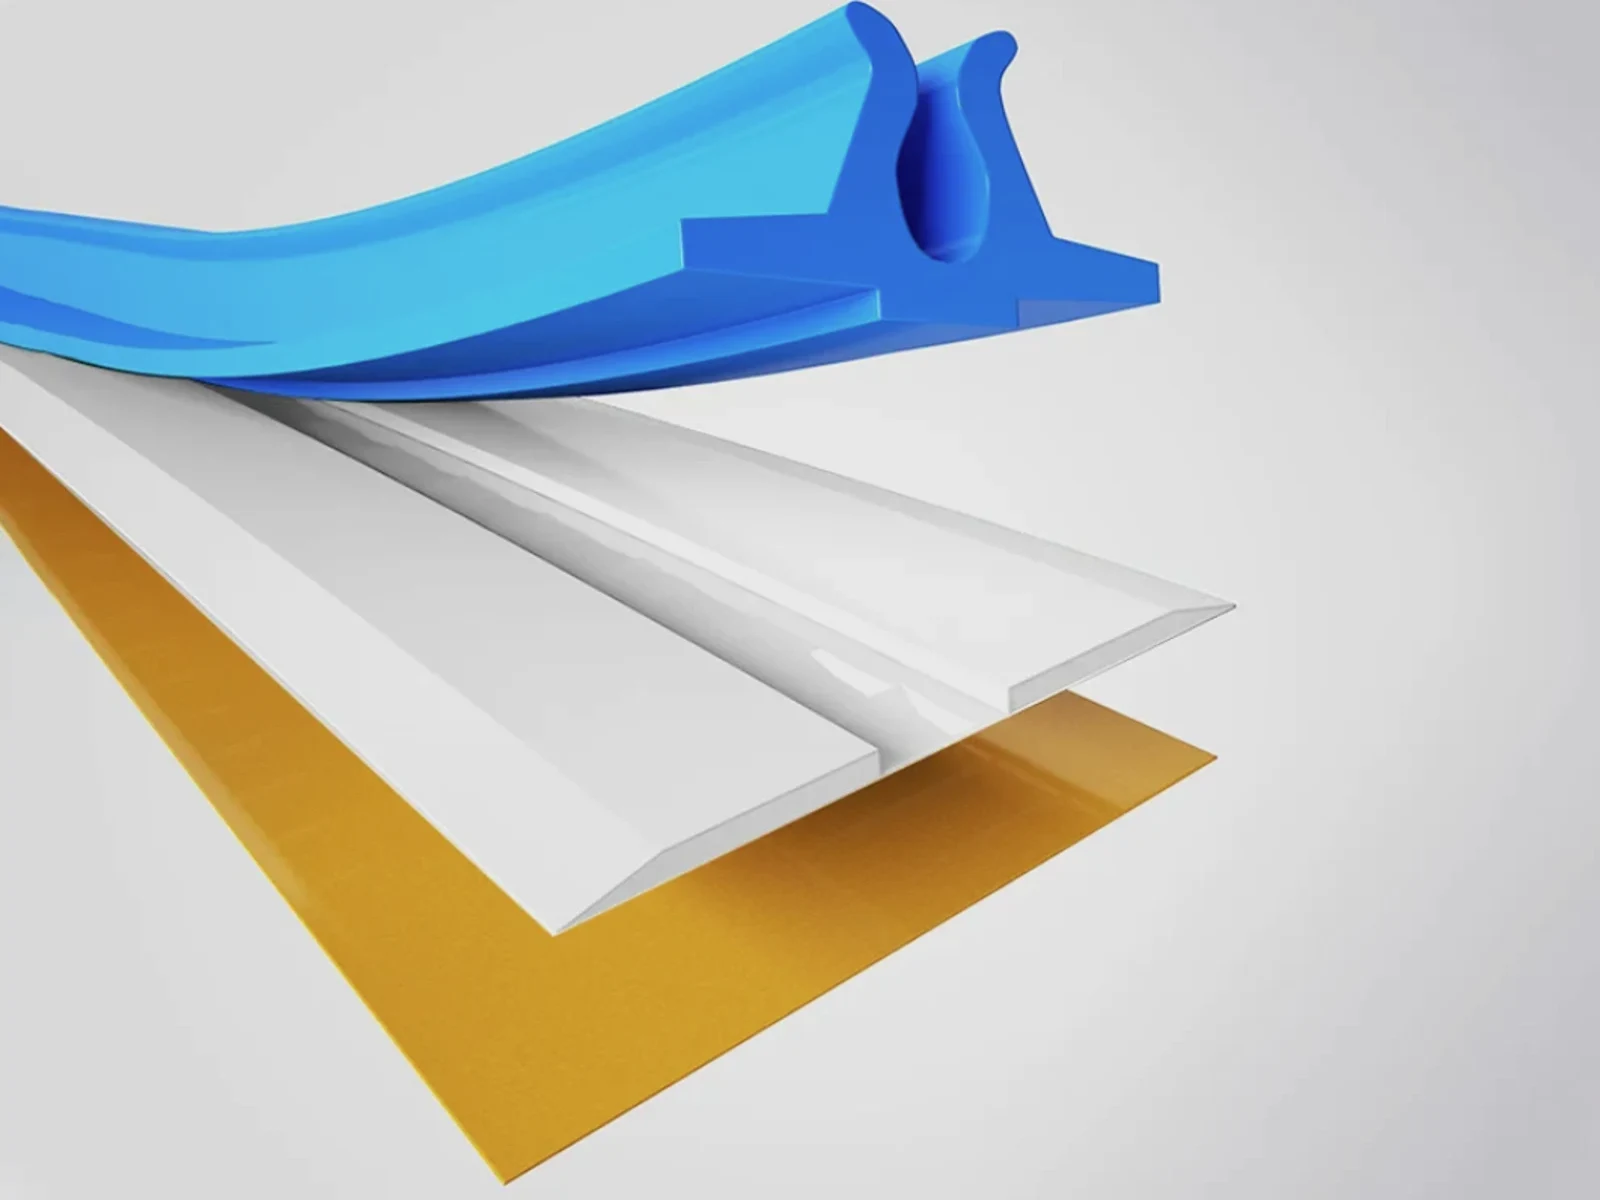
AP-PM PVC Creasing Matrix for Die-Cutting
PVC-base self-adhesive creasing matrix in standard, narrow, wider, off-centre and double-crease profiles for crack-free folds.
View product
AP-SR Steel Rule Cutting Blade for Die Boards
Hardened steel rule for cutting and creasing die boards — consistent bevel, straight running, long edge life.
View productПохожие статьи
View all
Технические знания · 26 авг. 2026 г.
Полная матрица совместимости фольги и подложки (2026)
Проверенная на практике матрица совместимости, охватывающая 12 типов подложек в 9 категориях фольги, с диапазонами температур, временем выдержки, примечаниями по давлению и режимами отказов, которые проявляются на реальных производственных площадках.
Технические знания · 22 апр. 2026 г.
Самоклеящийся этикеточный материал: Руководство покупателя
Выберите идеальный самоклеящийся этикеточный материал для вашего продукта с помощью этого всеобъемлющего руководства, обеспечивающего долговечность и оптимальную производительность. Узнайте, что следует учитывать при выборе этикеток сегодня.
Технические знания · 1 сент. 2026 г.
Фольга, реагирующая с тонером: полное руководство по печати методом переноса фольги (2026)
Как на самом деле работает фольга, реагирующая на тонер; какие виды фольги позволяют получить четкий перенос и почему; оборудование — от ламинаторов для пакетов до специализированных машин для работы с фольгой; экономическая эффективность использования листовой и рулонной фольги; а также руководство по устранению неисправностей со стороны поставщика для мастеров рукоделия, малых предприятий и типографий.
Готовы закупать тиснение и высечку у одного поставщика?
От фольги для тиснения до послепечатных машин и расходных материалов для высечки — прямые заводские цены и бесплатные образцы.