
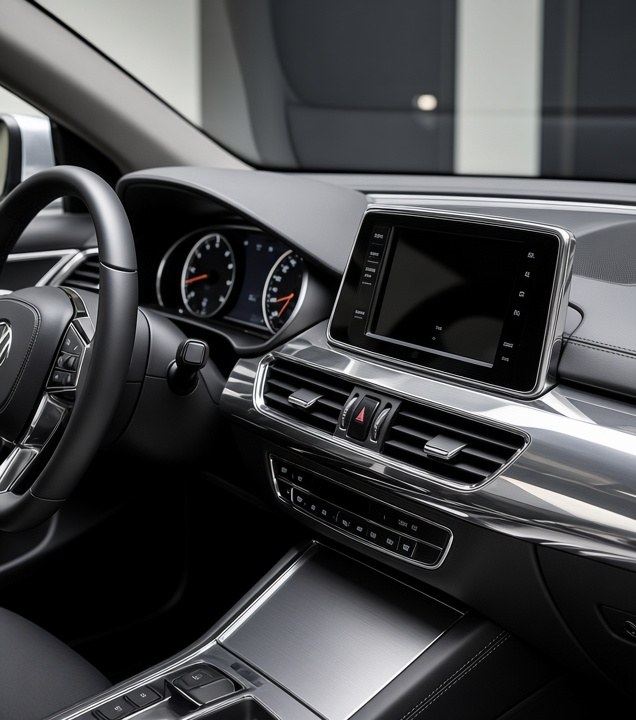
Как устранить проблемы с плохой адгезией, отслаиванием, образованием пузырей, потерей блеска хромированного покрытия и отрывом краев при горячем тиснение автомобильных решеток и элементов внутренней отделки из ABS, PC/ABS и PP — с таблицей настроек, матрицей дефектов и контрольным списком для испытаний на долговечность.
Содержание
- Как работает горячее тиснение на автомобильных пластиках
- Типичные детали и материалы
- Начальные настройки для смолы
- Таблица устранения неисправностей: 9 типичных неисправностей
- Пошаговая инструкция: настройка новой решетки или отделки
- Испытания на долговечность, требуемые заказчиками
- Горячее тиснение по сравнению с другими методами декорирования
- Где подходит «All-in Pack»
- Frequently Asked Questions
Автор: Гэвин Гао — более 15 лет опыта в сфере горячего тиснения фольгой и поставок оборудования для послепечатной обработки в компании «All-in Pack». Связаться со мной можно по адресу sales@allinpacks.com.
Краткий ответ: Большинство неудачных результатов горячего тиснения на решетках радиатора и элементах отделки салона автомобилей обусловлено четырьмя причинами: неподходящим клеем фольги для данного пластика, загрязненной поверхностью детали, недостаточным или избыточным нагревом детали, а также неравномерным давлением на изогнутых поверхностях. Очистите деталь, проверьте поверхностную энергию, подберите фольгу для горячего тиснения в соответствии с типом пластмассы, а затем поочередно настройте температуру, давление и скорость.
Приведенные ниже настройки являются ориентировочными для отрасли, но не гарантируют успеха. Каждая пластмасса, поверхность формы и марка фольги ведут себя по-разному, поэтому каждое изменение следует проверять на тестовой детали.
Как работает горячее тиснение на автомобильных пластиках
Автомобильные детали обычно декорируются одним из двух способов:
- Горячее тиснение с помощью валика — нагретый силиконовый валик прокатывает фольгу по решетке радиатора, ободу колеса или декоративной накладке. Этот метод подходит для длинных, изогнутых и рельефных элементов.
- Вертикальное горячее тиснение — нагретая силиконовая подушка или металлический штамп для горячего тиснения прижимается вертикально вниз. Этот метод подходит для логотипов, кнопок, оправок и плоских декоративных элементов.
Оба метода зависят от тех же трех параметров, что и тиснение на бумаге: температуры, давления и времени контакта. У пластмасс просто более узкие диапазоны допустимых значений, поскольку они размягчаются и деформируются. Общую теорию см. в нашей таблице температур, давления и времени выдержки при горячем тиснении.
Типичные детали и материалы
| Деталь | Распространенные полимеры | Обычный метод | Типичная фольга |
|---|---|---|---|
| Прутки и окантовка передней решетки | ABS, PC/ABS, ASA | Нанесение валиком | Металлизированная с хромированным эффектом, черный глянцевый |
| Эмблемы и значки на решетке | ABS, PC | Верх-вниз | Блестящий хром, золото, цветной металлик |
| Отделка внутренней поверхности дверей и приборной панели | ABS, PC/ABS, PP | Накручиваемая или поднимающаяся и опускающаяся | Матовое или брашированное серебро, пигментные цвета |
| Кнопки, ручки, окантовка вентиляционных решеток | АБС, ПК, ПА | Вверх-вниз | Блестящее и матовое серебро, пигментный белый |
| Накладки на пороги и консоли | ПП, ТПО, АБС | Накладки | Эффект матового алюминия, эффект углеродного волокна |
Начальные настройки для смолы
| Смола | Температура валика «Roll-on» | Температура верхней и нижней матриц | Скорость / время выдержки | Предварительная обработка |
|---|---|---|---|---|
| АБС | 180–220 °C | 130–160 °C | 3–8 м/мин · 0,5–1,5 с | Только чистка |
| PC/ABS | 190–230 °C | 140–170 °C | 3–6 м/мин · 0,8–1,5 с | Чистый, сухой, если чувствителен к влаге |
| PC | 200–240 °C | 150–180 °C | 2–5 м/мин · 1,0–2,0 с | Очистить, избегать растрескивания под напряжением |
| ASA (наружная часть) | 190–230 °C | 140–170 °C | 3–6 м/мин · 0,8–1,5 с | Только очистка |
| ПП / ТПО | 180–220 °C | 140–170 °C | 2–5 м/мин · 1,0–2,0 с | Огнём или плазмой до ≥38 мН/м |
Показания температуры валиков и прокладок выше, чем температура на детали, поскольку силикон теряет тепло в толще материала. По возможности измеряйте температуру поверхности детали.
Таблица устранения неисправностей: 9 типичных неисправностей
| Неисправность | Наиболее вероятная причина | Способ устранения |
|---|---|---|
| Пленка вообще не прилипает | Неподходящий клей для данной смолы; деталь слишком холодная | Используйте фольгу, подходящую для данной смолы; увеличьте температуру на 5–10 °C |
| Визуально проходит проверку, но не проходит тест с клейкой лентой | Остатки формы, силикон или масло на детали; необработанный полипропилен | Очистите изопропиловым спиртом; не распыляйте силиконовые спреи вблизи места формования; подвергните ПП термической обработке пламенем |
| Отслаивание по краям | Низкое давление на кромках; фольга слишком хрупкая; обломок на детали | Увеличьте давление или используйте более мягкую прокладку; обрежьте облойки; используйте гибкую фольгу |
| Отрыв краев на изгибах | Валлик не повторяет контур; слишком высокое натяжение | Используйте профилированный или более мягкий валик; уменьшите натяжение фольги |
| Появление пузырей | Перегрев; застрявший воздух; влага в печатной плате | Уменьшите нагрев; снизьте скорость; просушите детали из поликарбоната перед штамповкой |
| Тусклый или мутный хром | Слишком высокая температура или слишком низкая скорость; текстурированная поверхность пресс-формы | Уменьшите температуру, увеличьте скорость; отполируйте форму; используйте автомобильную фольгу с высоким блеском |
| Деформация детали или следы от блеска | Температура выше точки размягчения смолы; слишком длительная выдержка | Снизить температуру, сократить время выдержки, установить опорное приспособление для детали |
| Неравномерное покрытие | Неравномерный износ накладки; перекос детали; неравномерный нагрев | Замените подушку; проверьте плоскостность детали; проверьте равномерность нагрева |
| Не проходит испытание на истирание или химическое воздействие | Фольга без твёрдого верхнего покрытия | Укажите в спецификации износостойкую фольгу автомобильного класса |
Изменяйте только одну переменную за раз и записывайте настройку, которая сработала. Большинство «проблем с фольгой» оказываются проблемами поверхности детали. Общий контрольный список см. в разделе «Почему фольга для горячего тиснения не прилипает».
Пошаговая инструкция: настройка новой решетки или отделки
- Очистите деталь. Протрите её изопропиловым спиртом и не допускайте попадания силиконовых спреев в зону формования.
- Проверьте поверхностную энергию. Используйте дайн-ручки; стремитесь к значению около 38 мН/м или выше, а также проведите предварительную обработку PP или TPO.
- Выберите фольгу. Подберите клей, подходящий для ABS, PC/ABS, PC или PP, и выберите верхнее покрытие, которое проходит испытания на истирание и химическую стойкость.
- Установите инструмент. Для изогнутых решеток используйте профилированный силиконовый валик, а для плоских участков — подушку или высеченную по контуру логотипа заготовку.
- Начните с низкой температуры. Начните с самой низкой температуры, указанной в таблице, и повышайте её с шагом в 5 °C.
- Установите давление и скорость. Увеличивайте давление до тех пор, пока края не будут переноситься четко, затем регулируйте скорость до получения нужного блеска.
- Проведите испытание детали. Перед запуском в серийное производство проведите испытание с использованием ленты с перекрестной сеткой, а затем отправьте образцы на полные испытания на долговечность.
Испытания на долговечность, требуемые заказчиками
Заказчики из автомобильной отрасли редко принимают деталь, руководствуясь только внешним видом. Типичные испытания включают:
- Проверку адгезии с помощью ленты с перекрестной сеткой.
- Стойкость к истиранию или трению.
- Термическое старение и термоциклирование между нагревом и охлаждением.
- Воздействие влажности или погружение в воду.
- Химическая стойкость к чистящим средствам, солнцезащитным кремам и поту.
- Воздействие УФ-излучения и солевого тумана для наружных решеток.
Предельные значения, необходимые для прохождения испытаний, определяются в спецификациях материалов каждого автопроизводителя. Перед выбором пленки уточните у заказчика точные требования.
Горячее тиснение по сравнению с другими методами декорирования
| Метод | Внешний вид | Инструмент | Подходит для |
|---|---|---|---|
| Горячее тиснение | Блестящий хром, матовый, пигментный | Низкий (валик, тампон или штамп) | Рельефные полосы, логотипы, декоративные планки |
| Гальваника | Настоящий хром | Высокое; химическая линия | Полностью хромированные решетки |
| Покраска / распыление | Любой цвет | Средняя; маски | Покраска всей поверхности |
| Декорирование в форме (IMD) | Пленка с печатью | Высокая; смена пресс-форм | Массовое производство с полной отделкой поверхности |
Горячее тиснение пользуется популярностью, поскольку позволяет придать отдельным участкам хромированный или матовый вид без использования линии гальваники и с низкими затратами на изготовление инструментов.
Где подходит «All-in Pack»
Мы поставляем фольги для горячего тиснения, в том числе матовое серебро и металлическое золото премиум-класса, а также силиконовые подушки для горячего тиснения и штампы из латуни и магния. Наши машины для горячего тиснения в основном предназначены для работы с листовыми материалами, такими как бумага, картон и пленка; для формованных автомобильных деталей сообщите нам размер и форму детали, и мы подберем подходящее оборудование.
Пришлите нам образец материала детали, фотографию и требования вашего заказчика к тесту, и мы подберем подходящую фольгу и начальные настройки. Запросить предложение →
Часто задаваемые вопросы
Краткие ответы о горячее тиснение в автомобильной промышленности.
Companion Products
Specs and samples for the products discussed in this article.
Premium Metallic Gold Hot Stamping Foil
Ultra-bright metallic gold foil with mirror-like reflection for premium packaging and label applications.
View product
Cold Stamping Foil
Cold stamping foil for inline UV flexo and offset presses — no heat, no dies, up to 150 m/min with metallic, holographic and pigmented finishes.
View product
Scratch-Off Foil for Hot Stamping
High-opacity scratch-off foil for lottery tickets, gift cards and security labels — clean removal, no flaking, strong heat-seal bond to paper, cardstock and PVC.
View productПохожие статьи
View all
Технические знания · 2 нояб. 2026 г.
Горячее тиснение панелей бытовой техники: фольга с хромированным эффектом, 6-слойная структура и устранение дефектов (2026)
Как наносить горячее тиснение на панели стиральных машин, холодильников, кондиционеров и микроволновых печей в качестве альтернативы хромовому гальваническому покрытию без использования гальваники — 6-слойная структура фольги, металлизация алюминием по сравнению с хромированием, 3 уровня атмосферостойкости, настройки процесса, таблица устранения 8 типов дефектов и испытания на соответствие требованиям.
Технические знания · 1 сент. 2026 г.
Фольга, реагирующая с тонером: полное руководство по печати методом переноса фольги (2026)
Как на самом деле работает фольга, реагирующая на тонер; какие виды фольги позволяют получить четкий перенос и почему; оборудование — от ламинаторов для пакетов до специализированных машин для работы с фольгой; экономическая эффективность использования листовой и рулонной фольги; а также руководство по устранению неисправностей со стороны поставщика для мастеров рукоделия, малых предприятий и типографий.
Технические знания · 22 апр. 2026 г.
Самоклеящийся этикеточный материал: Руководство покупателя
Выберите идеальный самоклеящийся этикеточный материал для вашего продукта с помощью этого всеобъемлющего руководства, обеспечивающего долговечность и оптимальную производительность. Узнайте, что следует учитывать при выборе этикеток сегодня.
Готовы закупать тиснение и высечку у одного поставщика?
От фольги для тиснения до послепечатных машин и расходных материалов для высечки — прямые заводские цены и бесплатные образцы.