
Как наносить горячее тиснение на панели стиральных машин, холодильников, кондиционеров и микроволновых печей в качестве альтернативы хромовому гальваническому покрытию без использования гальваники — 6-слойная структура фольги, металлизация алюминием по сравнению с хромированием, 3 уровня атмосферостойкости, настройки процесса, таблица устранения 8 типов дефектов и испытания на соответствие требованиям.
Содержание
- Почему производители бытовой техники переходят от хромирования к фольге
- 6-слойная структура фольги для горячего тиснения бытовой техники
- Алюминиевая фольга против хромированной фольги
- Выбор по уровню атмосферостойкости
- Применение горячего тиснения в бытовой технике
- Методы тиснения в зависимости от формы детали
- Начальные настройки в зависимости от материала панели
- Таблица устранения неисправностей: 8 распространённых неисправностей
- 7-этапная настройка для новой панели бытовой техники
- Испытания на долговечность, требуемые производителями бытовой техники
- Горячее тиснение, IMD и трафаретная печать для панелей
- Закажите фольгу и инструменты для панелей вашей бытовой техники
- Frequently Asked Questions
Автор: Гэвин Гао — более 15 лет опыта в сфере тиснения фольгой и поставок оборудования для послепечатной обработки в компании «All-in Pack». Связаться со мной можно по адресу sales@allinpacks.com.
Краткий ответ: при горячем тиснение панелей бытовой техники используется нагретый штамп, силиконовая подушка или валик для переноса слоя металлизированной или пигментной фольги толщиной 1,5–3 µm на панели из ABS, PC, PMMA или PET. Это сухой способ, не требующий гальваники, для нанесения хромированных окантовок, логотипов и маркировки. Успех зависит от подбора клея фольги, подходящего для конкретной панели, чистоты поверхности, контролируемого нагрева детали и равномерного давления — соблюдайте этот порядок.
Настройки, приведенные в данном руководстве, являются ориентировочными для отрасли, но не являются гарантией. Каждый тип смолы, пленки, чернил и фольги для горячего тиснения ведет себя по-своему, поэтому каждое изменение следует проверять на тестовой панели.
Почему производители бытовой техники переходят от хромирования к фольге
Ограничения регламента REACH ЕС в отношении триоксида хрома — ключевого вещества в шестивалентном декоративном хромировании — ужесточаются, и широко ожидается введение дополнительных ограничений примерно в 2027–2028 годах. Поэтому бренды, которые по-прежнему хотят добиться «хромированного вида» на ручках, кольцах и накладках, изучают технологии сухой декорирования.
| Процесс | Основная проблема | Сравнение с фольгой для горячего тиснения |
|---|---|---|
| Хромирование шестивалентным хромом | Нормативное давление, очистка сточных вод, альтернативы на основе трехвалентного хрома могут выглядеть более желтыми | Отсутствие гальванических ванн, отсутствие шестивалентного хрома, отсутствие сточных вод; цвет не меняется при изменении состава ванны |
| PVD / NCVM | Высокие капитальные затраты, периодическая обработка, трудность нанесения покрытия в углублениях | Стоимость оборудования примерно на порядок ниже; выборочная отделка; непрерывный цикл |
| Краска с хромовым эффектом | Более низкая стойкость к истиранию и атмосферным воздействиям; сложно контролировать ориентацию чешуек | Слой, нанесенный методом вакуумной металлизации, обеспечивает более равномерную, настоящую зеркальную поверхность |
| Отделка из нержавеющей стали / литая под давлением | Вес, стоимость, ограниченная свобода в выборе формы | Более легкие пластиковые детали с внешним видом, напоминающим металл |
6-слойная структура фольги для горячего тиснения бытовой техники
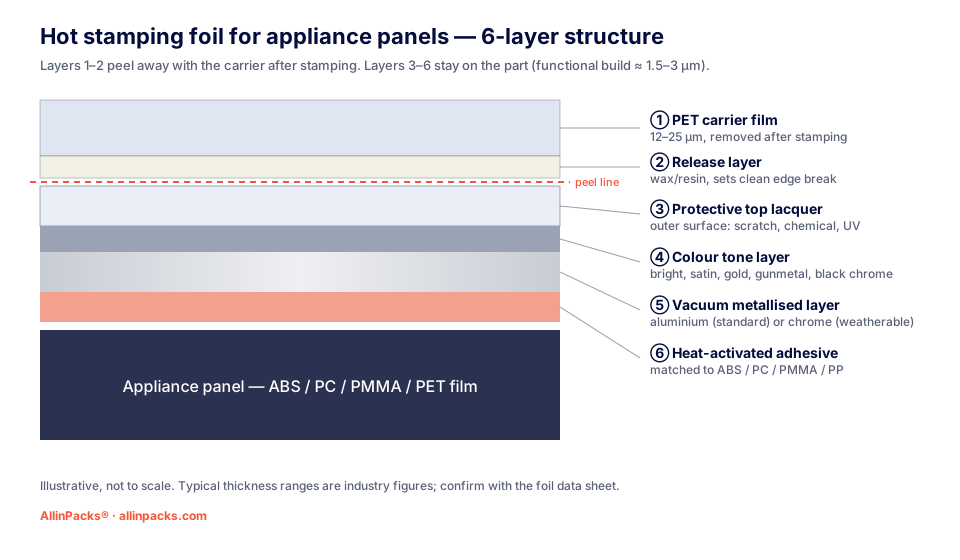
Слои ① и ② отслаиваются вместе с подложкой после тиснения. Слои ③–⑥ остаются на панели, а их общая толщина составляет всего около 1,5–3 µm (опубликованные отраслевые данные).
- Пленка-носитель из ПЭТ (12–25 µm) — удерживает покрытие при прохождении через оборудование и сматывается обратно после тиснения.
- Разделительный слой — определяет, насколько аккуратно фольга отрывается по краю макета; от него зависят четкость мелких деталей и наличие обломов.
- Защитный верхний лак — становится внешней поверхностью детали. Плотность сшивания определяет устойчивость к царапинам, спирту и моющим средствам; УФ-поглотители и стабилизаторы ограничивают пожелтение и потерю блеска.
- Цветовой слой — определяет оттенок: яркий хром, сатинированный хром, золото, бронза или чёрный хром.
- Вакуумно-металлизированный слой — зеркало. В стандартных пленках используется алюминий; в пленках с эффектом хрома, устойчивых к атмосферным воздействиям, используется вакуумно-напыленный хром, который не окисляется, как алюминий, во влажных или соленых условиях и соответствует более холодному оттенку гальванического хрома.
- Термоактивируемый клей — должен быть разработан с учётом материала панели (АБС, ПК, ПММА, ПП или печатная плёнка). Большинство случаев отслоения начинается именно здесь.
Алюминиевая фольга против хромированной фольги
| Пункт | Стандартная декоративная фольга | Пленка с хромированным эффектом, устойчивая к воздействию погодных условий |
|---|---|---|
| Металлический слой | Вакуумный алюминий (может окисляться и терять блеск под воздействием влаги/соли) | Вакуумный хром (не окисляется, коррозионно-стойкий) |
| Цвет | Яркий, более белый оттенок серебра | Более холодный, глубокий оттенок «настоящего хрома» |
| Верхний лак | Общая стойкость к истиранию | Устойчивая к УФ-излучению, высокосшитая система, устойчивая к атмосферным воздействиям |
| Проверка | Внешний вид + базовая адгезия | Старение в ксеноновой/QUV-камере, испытание CASS или в солевом тумане, циклические изменения влажности |
| Типичное применение | Мелкие детали для внутреннего применения, упаковка | Поверхности бытовой техники с длительным сроком службы, продукция для наружного применения, автомобильная отделка |
Выбор по уровню атмосферостойкости
| Уровень | Условия эксплуатации | Типичные детали | Основные конструктивные особенности |
|---|---|---|---|
| L1 — Бытовая техника для использования в помещении | Кухни, прачечные | Регуляторы, рамки панелей, таблички с логотипом | Чистящие средства, пот рук, жир, повседневный износ |
| L2 — Продукция для наружного использования | Террасы, прибрежные зоны | Кольца ручек для барбекю, окантовка нагревателей, значки для садовых инструментов | Устойчивость к УФ-излучению и солевому туману |
| L3 — Автомобильная промышленность | Интерьер и экстерьер автомобилей | Кольца для кнопок, накладки, эмблемы | Технические требования OEM (см. наше руководство по автомобильной отделке) |
Применение горячего тиснения в бытовой технике
| Бытовая техника | Типичная деталь | Распространенный материал | Типичная фольга |
|---|---|---|---|
| Стиральная машина / сушилка | Панель управления, кольцо выбора программы, логотип бренда | АБС-пластик, поликарбонатная пленка, ПММА | Матовое серебро, блестящий хром, пигментный белый |
| Холодильник | Накладка на ручку двери, рамка смотрового окна, логотип | АБС-пластик, ПС, ПММА | Блестящий хром, матовое серебро |
| Кондиционер | Полоса передней панели, рамка дисплея, логотип | АБС-пластик, поликарбонат, ПЭТ-пленка | Хром, золото, пигментные цвета |
| Микроволновая печь / духовка | Маркировка на панели управления, отделка дверцы | Пленка из поликарбоната, пленка из полиэтилентерефталата | Пигментные цвета: черный/белый, серебристый |
| Мелкая бытовая техника (чайник, рисоварка) | Кнопки, кольца, логотипы | ПП, АБС, поликарбонат | Серебристый, золотистый, цветной металлический |
Методы тиснения в зависимости от формы детали
- Тиснение «вверх-вниз» (вертикальное) — нагретый металлический штамп для горячего тиснения или силиконовая подушка прижимается прямо вниз. Лучше всего подходит для логотипов, маркировки, пуговиц и плоских панелей.
- Тимбровка с прокатыванием — нагретый силиконовый валик прокатывает фольгу по рельефным ребрам, кольцам и длинным декоративным полоскам. Лучше всего подходит для изогнутых или длинных элементов.
- Печать по периферии — деталь вращается относительно нагретого валика для нанесения рисунка на боковое кольцо ручки или колпачка.
- Пленочные панели, подаваемые листами — плоские накладные пленки из поликарбоната (PC) или полиэтилентерефталата (PET) также можно фольгировать перед формованием или высечкой на плоскостном прессе, а затем вырезать с помощью стального высечного штампа.
Горячее тиснение подходит для плоских деталей и деталей с 2,5D-формой. Для глубоких 3D-форм лучше рассмотреть технологии IMD, PVD или NCVM.
Начальные настройки в зависимости от материала панели
| Материал | Температура штампа | Температура валиков | Время выдержки / скорость | Предварительная обработка |
|---|---|---|---|---|
| ABS | 130–160 °C | 180–220 °C | 0,5–1,5 с · 3–8 м/мин | Только чистая поверхность |
| ПК / ПК-пленка | 140–180 °C | 190–230 °C | 0,8–2,0 с · 2–6 м/мин | Чистая поверхность, избегайте растрескивания под напряжением |
| ПММА (акрил) | 120–150 °C | 170–210 °C | 0,5–1,2 с | Чистая, низкое давление |
| ПЭТ-пленка | 120–150 °C | — | 0,5–1,0 с | Проверка совместимости печати и покрытия |
| ПП | 140–170 °C | 180–220 °C | 1,0–2,0 с | Пламя или плазма до ≥38 мН/м |
Силиконовые прокладки и валики показывают более высокую температуру, чем поверхность детали, поскольку силикон теряет тепло через свою толщину. Общие теоретические сведения см. в нашей таблице температур, давления и времени выдержки при горячем тиснение.
Таблица устранения неисправностей: 8 распространённых неисправностей
| Неисправность | Наиболее вероятная причина | Способ устранения |
|---|---|---|
| Фольга отслаивается при тесте с лентой | Неподходящий клей для фольги, наличие антиадгезива на панели, слишком низкая температура | Очистить изопропиловым спиртом, проверить поверхностную энергию, использовать фольгу, подходящую для данного субстрата, повысить температуру по5 °C |
| Размытые края / заливка мелкого текста | Слишком высокая температура или давление, слишком длительная выдержка | Сначала снизьте температуру, затем давление; увеличьте глубину гравировки матрицы |
| Неполная печать (неровно) | Неравномерное давление, деформированная панель, изношенная прокладка | Подложите прокладку под зажимное устройство, полностью зафиксируйте панель, замените силиконовую прокладку |
| Тусклый или мутный хром | Перегрев, текстурированная поверхность панели, фольга без твёрдого лака | Уменьшите температуру и время выдержки, используйте металлизированную фольгу с высоким блеском |
| Деформация или побеление панели | Слишком высокая температура на тонких стенках или пленке из поликарбоната | Снизьте температуру, сократите время выдержки, используйте клей для фольги с более низкой температурой плавления |
| Выступ фольги (излишки фольги вокруг изображения) | Фольга слишком толстая для аккуратного отрыва, слишком высокая температура | Используйте фольгу, которая отрывается более аккуратно, уменьшите температуру |
| Мелкие отверстия / пятна | Пыль, статическое электричество, выделение газов из красок | Проведите ионизацию и очистку, полностью высушите отпечатанные панели перед тиснением |
| Царапины после сборки | Мягкий лак фольги, некачественная упаковка | Укажите износостойкую фольгу, добавьте защитную пленку |
7-этапная настройка для новой панели бытовой техники
- Уточните материал панели, отделку поверхности, а также наличие печати или твердого покрытия.
- Очистите тестовую панель изопропиловым спиртом и проверьте поверхностную энергию с помощью дайн-ручек.
- Выберите фольгу с клеем, подходящим для данного материала.
- Изготовьте жесткое приспособление, которое будет поддерживать панель по всей площади тиснения.
- Начните с минимальной допустимой температуры фольги, прикладывая небольшое давление.
- Повышайте температуру с шагом в 5 °C, затем давление, а затем время выдержки — по одной переменной за раз.
- Перед утверждением настроек проведите испытания на поперечную штриховку, истирание и термическое старение, а также заполните карту параметров для производства.
Испытания на долговечность, требуемые производителями бытовой техники
- Проверка адгезии по методу «крестообразных надрезов» с использованием клейкой ленты
- Устойчивость к воздействию спирта, моющих средств или трению
- Испытание на истирание или с помощью ластика
- Старение под воздействием температуры и влажности
- Термоциклирование
- Устойчивость к воздействию жиров и чистящих химикатов (кухонная техника)
- Для деталей L2/L3: старение в ксеноновой дуге или в камере QUV и воздействие CASS или нейтрального солевого тумана
Горячее тиснение, IMD и трафаретная печать для панелей
| Метод | Наилучший вариант для | Стоимость инструментов | Металлический вид |
|---|---|---|---|
| Горячее тиснение | Логотипы, окантовка, маркировка, малые и средние тиражи | Низкая (штамп или подушка) | Превосходный, настоящий зеркальный хром |
| IMD / IML | Полноплощадная графика, очень большие тиражи | Высокое (формы + пленки) | Хорошее качество, нанесение через печатную пленку |
| Трафаретная печать | Плоский текст и цветовая заливка | Низкий | Ограничен |
Закажите фольгу и инструменты для панелей вашей бытовой техники
All-in Pack поставляет фольгу для горячего тиснения, штампы для горячего тиснения, силиконовые прокладки и монтажную ленту. Пришлите нам материал панели, макет и тестовые образцы, и мы порекомендуем подходящий тип фольги и инструменты.
Часто задаваемые вопросы
Краткие ответы о горячее тиснение на панели бытовой техники.
Companion Products
Specs and samples for the products discussed in this article.
Premium Metallic Gold Hot Stamping Foil
Ultra-bright metallic gold foil with mirror-like reflection for premium packaging and label applications.
View product
Cold Stamping Foil
Cold stamping foil for inline UV flexo and offset presses — no heat, no dies, up to 150 m/min with metallic, holographic and pigmented finishes.
View product
Scratch-Off Foil for Hot Stamping
High-opacity scratch-off foil for lottery tickets, gift cards and security labels — clean removal, no flaking, strong heat-seal bond to paper, cardstock and PVC.
View productПохожие статьи
View all
Технические знания · 2 нояб. 2026 г.
Горячее тиснение решеток радиатора и элементов отделки салона автомобилей: руководство по устранению неисправностей (2026)
Как устранить проблемы с плохой адгезией, отслаиванием, образованием пузырей, потерей блеска хромированного покрытия и отрывом краев при горячем тиснение автомобильных решеток и элементов внутренней отделки из ABS, PC/ABS и PP — с таблицей настроек, матрицей дефектов и контрольным списком для испытаний на долговечность.
Технические знания · 18 окт. 2026 г.
Руководство по выбору и расчету матриц для биговки (2026): формулы, типы и способы устранения трещин
Как определить размер матрицы для биговки исходя из толщины картона и линейки, когда выбирать матрицу из ПВХ, смолы, волокна, с обратным изгибом или спиральную, а также пошаговая инструкция по устранению трещин, слабых сгибов или сгибов с нарушением регистрации при высечке.
Технические знания · 22 апр. 2026 г.
Самоклеящийся этикеточный материал: Руководство покупателя
Выберите идеальный самоклеящийся этикеточный материал для вашего продукта с помощью этого всеобъемлющего руководства, обеспечивающего долговечность и оптимальную производительность. Узнайте, что следует учитывать при выборе этикеток сегодня.
Готовы закупать тиснение и высечку у одного поставщика?
От фольги для тиснения до послепечатных машин и расходных материалов для высечки — прямые заводские цены и бесплатные образцы.