
Cómo determinar las dimensiones de una matriz de plegado a partir del calibre del cartón y el grosor de la regla; cuándo elegir una matriz de PVC, de resina, de fibra, de plegado inverso o en espiral; y una lista paso a paso de soluciones para los pliegues agrietados, débiles o desalineados en el troquelado.
Tabla de contenidos
- ¿Para qué sirve una matriz de ranurado?
- Cómo calcular el tamaño de la matriz de plegado
- Tabla rápida de medidas (regla de plegado de 2 pt/0.71 mm)
- Comparación de tipos de matrices de plegado
- Cómo montar una matriz de ranurado (paso a paso)
- Grietas en los pliegues y otros defectos: resolución de problemas
- Matriz, regla y goma: la configuración completa del troquelado
- Frequently Asked Questions
Por Gavin Gao — Más de 15 años de experiencia en estampación en caliente y suministros de posimpresión en All-in Pack. Puedes contactar conmigo en sales@allinpacks.com.
Respuesta rápida: Una matriz de ranurado es la tira de canal preformada fijada a la contraplaca de una troqueladora para que una regla de ranurado pueda marcar una línea de plegado nítida en el cartón. Para el cartón plegable, calcule las dimensiones con dos fórmulas básicas: ancho del canal = 1,5 × calibre del cartón + grosor de la regla y profundidad del canal ≈ calibre del cartón; a continuación, compruébelo con un pliegue de prueba.
La mayoría de los problemas de plegado en la máquina de impresión —pliegues agrietados, pliegues débiles que se recuperan, cajas que no quedan bien alineadas en la plegadora-encoladora— se reducen a tres factores: el tamaño de la matriz, el material de la matriz y cómo se ha montado. Esta guía aborda los tres aspectos, desde el punto de vista del proveedor.
¿Para qué sirve una matriz de ranurado?
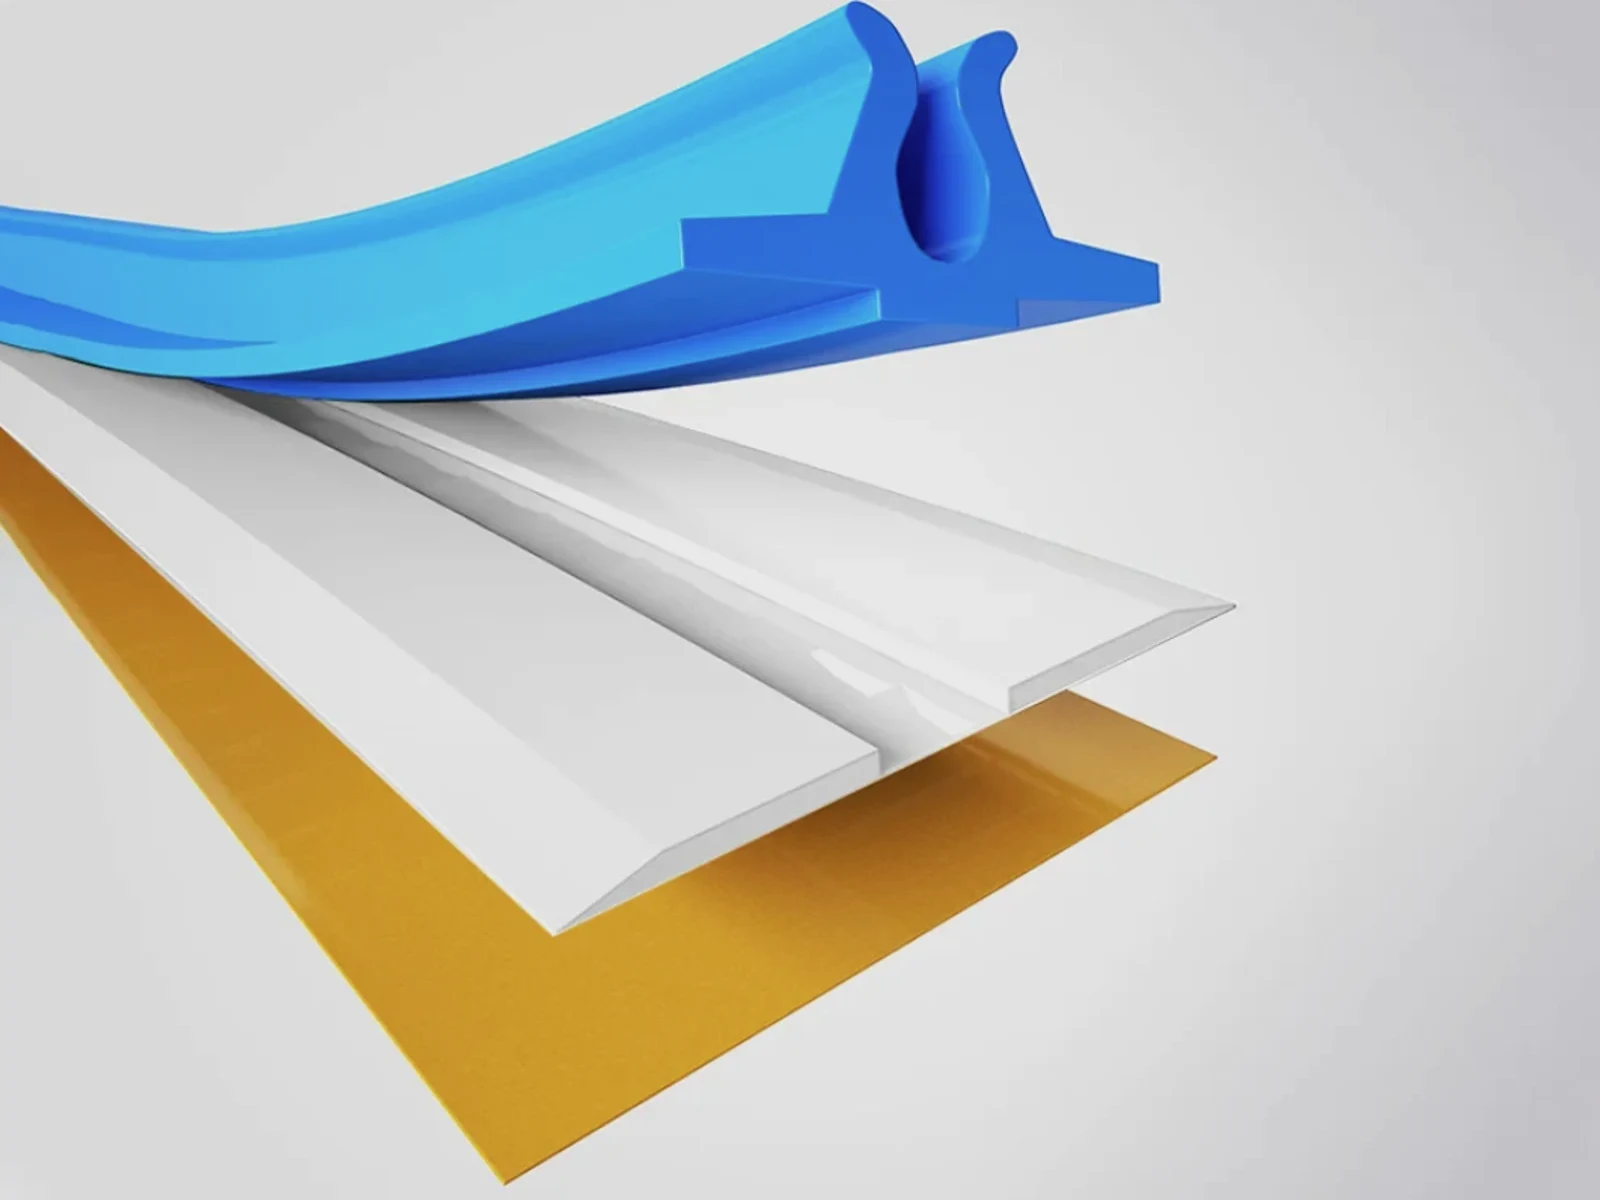
Una matriz de ranurado proporciona a la regla de ranurado un canal definido en el que empujar el cartón. Sin ella, la regla simplemente aplana las fibras contra una placa dura y la línea de pliegue queda débil e impredecible. Con el canal adecuado, el cartón se desplaza formando un reborde controlado en el reverso, que se convierte en la bisagra del pliegue.
Cada matriz tiene tres partes importantes:
- Tira base (soporte): suele tener el dorso adhesivo y determina la altura total.
- Canal: el ancho y la profundidad de la ranura que dan forma al reborde.
- Tira de posicionamiento (guía de plástico): mantiene el canal centrado en la regla durante el ajuste y, a continuación, se retira.
Cómo calcular el tamaño de la matriz de plegado
Estas fórmulas son el punto de partida habitual en el sector para el cartón plegable y el cartón compacto. Se trata de reglas generales, no de garantías: la fibra del cartón, el recubrimiento y la humedad influyen en el resultado.
| Parámetro | Fórmula inicial | Ejemplo: cartón de 0.40 mm, regla de 0.71 mm (2 pt) |
|---|---|---|
| Ancho del canal | 1,5 × calibre + grosor de la regla | 1,5 × 0,40 + 0,71 = 1.31 mm → utilizar 1.3 mm |
| Profundidad del canal (altura de la matriz) | ≈ calibre de la plancha | ≈ 0.40 mm |
| Altura de la regla de plegado | Altura de la regla de corte − espesor de la plancha | 23,80 − 0,40 = 23.40 mm |
Tabla rápida de medidas (regla de plegado de 2 pt/0.71 mm)
| Espesor del cartón | Cartulina típica | Ancho del canal | Altura de la matriz |
|---|---|---|---|
| 0.30 mm | Cartón para cajas plegables de 230-250 gsm | 1.2 mm | 0.3 mm |
| 0.40 mm | Cartón SBS / FBB de 300-350 gsm | 1.3 mm | 0.4 mm |
| 0.50 mm | Cartón de 400 gsm | 1.5 mm | 0.5 mm |
| 0.60 mm | cartón grueso / aglomerado revestido | 1.6 mm | 0.6 mm |
| 0.80 mm | cartón rígido, microcanal E | 1.9 mm | 0.8 mm |
Redondea al ancho de rollo más cercano que tenga tu proveedor. En el caso del cartón ondulado (canal E, F, B), el canal se aplasta de forma diferente; las fábricas suelen ensanchar aún más el canal y realizan pruebas con el cartón real en lugar de basarse en la fórmula del cartón compacto.
Dos ajustes que conviene realizar:
- En sentido contrario a la veta: los pliegues que discurren transversalmente a la veta suelen requerir el canal inmediatamente más ancho.
- Cartones laminados, estampados en caliente o con barniz grueso: la capa superficial es menos elástica que el cartón; elige un ancho mayor o un pliegue ligeramente menos profundo para proteger la impresión. Si además estampas en caliente el mismo cartón, realiza el pliegue después del estampado y comprueba el estado del estampado en el pliegue.
Comparación de tipos de matrices de plegado
| Tipo | Ideal para | Resistencia | A tener en cuenta |
|---|---|---|---|
| Matriz de plegado de PVC (AP-PM) | Tiradas cortas y medias, caja de cartón plegable estándar | Bajo coste, fácil de instalar, amplia gama de tamaños | El canal se desgasta más rápido bajo alta presión |
| Matriz de ranurado de resina/fibra (AP-RM) | Tiradas largas, cartón grueso, troqueladoras automáticas de alta velocidad | Mantiene el perfil del canal durante más tiempo, menos paradas para reajustes | Mayor coste unitario |
| Matriz de ranurado con doblez inverso (AP-RB) | Solapas y separadores que se pliegan alejándose de la impresión | Plegado inverso limpio sin agrietar la cara | Debe coincidir con precisión con la posición de la regla |
| Bobinas de matriz de ranurado (AP-CR) | Muchos trabajos, preparaciones frecuentes | Corte a longitudes exactas en la máquina de impresión, menos desperdicio | Requiere una herramienta de corte limpia y disciplina en el ajuste |
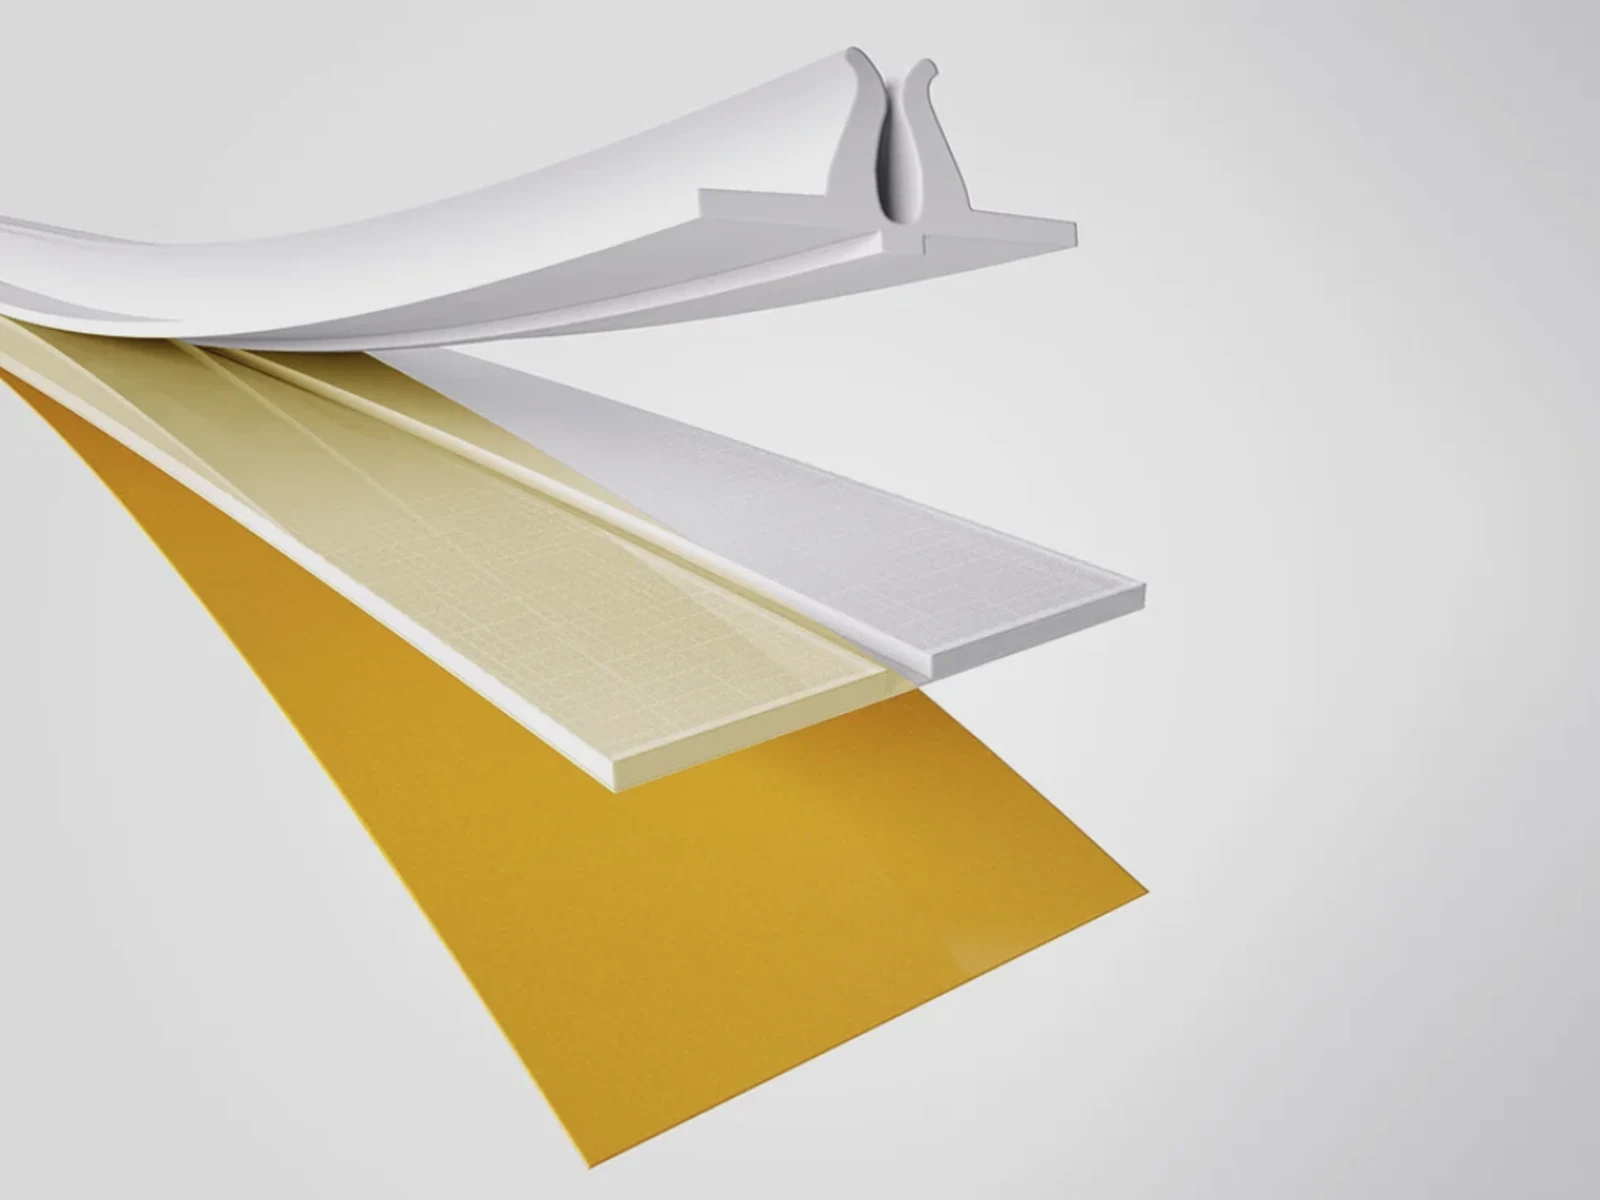
Regla de selección sencilla: empieza con PVC; pasa a la resina o la fibra cuando el trabajo sea largo, el cartón sea pesado o tu máquina imprima a una velocidad tal que el desgaste de la matriz se convierta en el motivo por el que tienes que parar. Utiliza el pliegue inverso solo cuando la dirección del pliegue lo requiera.
Cómo montar una matriz de ranurado (paso a paso)
- Limpia la contraplaca de restos de adhesivo y polvo.
- Corta las tiras de la matriz con un corte recto y limpio; haz un corte en inglete en las esquinas donde se unen los pliegues.
- Desliza la tira de posicionamiento sobre la regla de plegado de modo que el canal quede centrado sobre ella.
- Retira el papel protector del adhesivo y cierra la prensa con suavidad para transferir la matriz a la placa.
- Retira todas las tiras de posicionamiento antes de iniciar la tirada.
- Realice una prueba con una hoja, dóblela a mano y en la plegadora-encoladora, y luego ajuste con precisión la puesta a punto.
Grietas en los pliegues y otros defectos: resolución de problemas
| Síntoma | Causa probable | Solución |
|---|---|---|
| Grietas en el exterior del pliegue | Canal demasiado estrecho o profundo; regla demasiado alta; cartón seco; plegado en sentido contrario a la veta | Ampliar el canal un tamaño, reducir la altura de la regla o el ajuste inicial, acondicionar el cartón a una humedad relativa de entre el 45 % y el 55 % |
| El pliegue es débil y el cartón se abre | Canal demasiado ancho o poco profundo; regla demasiado baja | Estrechar el canal o elevar la altura de la matriz; añadir material de preparación debajo de la regla |
| Plegado descentrado o doble | La matriz no está centrada en la regla; la tira de posicionamiento sigue colocada; la plancha se ha desplazado | Vuelve a colocarla con la tira de posicionamiento; comprueba el registro de la plancha |
| Grietas en la impresión o en la lámina en el pliegue | La capa superficial es menos elástica que el cartón | Canal más ancho; considerar una matriz de doblez inverso; realizar el pliegue a favor del sentido de la fibra siempre que sea posible |
| El canal se desgasta rápidamente | PVC en un trabajo largo o de alta presión | Cambiar a una matriz de resina o fibra |
| El cartón se desgarra en los extremos de los pliegues | Extremos de la matriz sin inglete; la regla de corte y la regla de plegado están demasiado juntas | Corte los extremos en inglete de forma limpia; comprueba la disposición del troquel en las uniones |
Matriz, regla y goma: la configuración completa del troquelado
Un pliegue limpio es un sistema, no una pieza aislada. La matriz solo funciona si las alturas de las reglas de acero son uniformes, si la goma de expulsión libera la hoja sin tirar del pliegue y si la esponja de relleno de huecos y las tiras de goma mantienen la hoja plana al salir del troquel. Si está buscando una nueva máquina de impresión, eche un vistazo a nuestra troqueladora plana automática.
Explora la gama completa de consumibles de posimpresión o envíanos el calibre de tu cartón, el grosor de la regla y la tirada, y te recomendaremos los tamaños de matriz adecuados y te enviaremos muestras.
Preguntas frecuentes
Respuestas rápidas sobre matriz de plegado.
Companion Products
Specs and samples for the products discussed in this article.
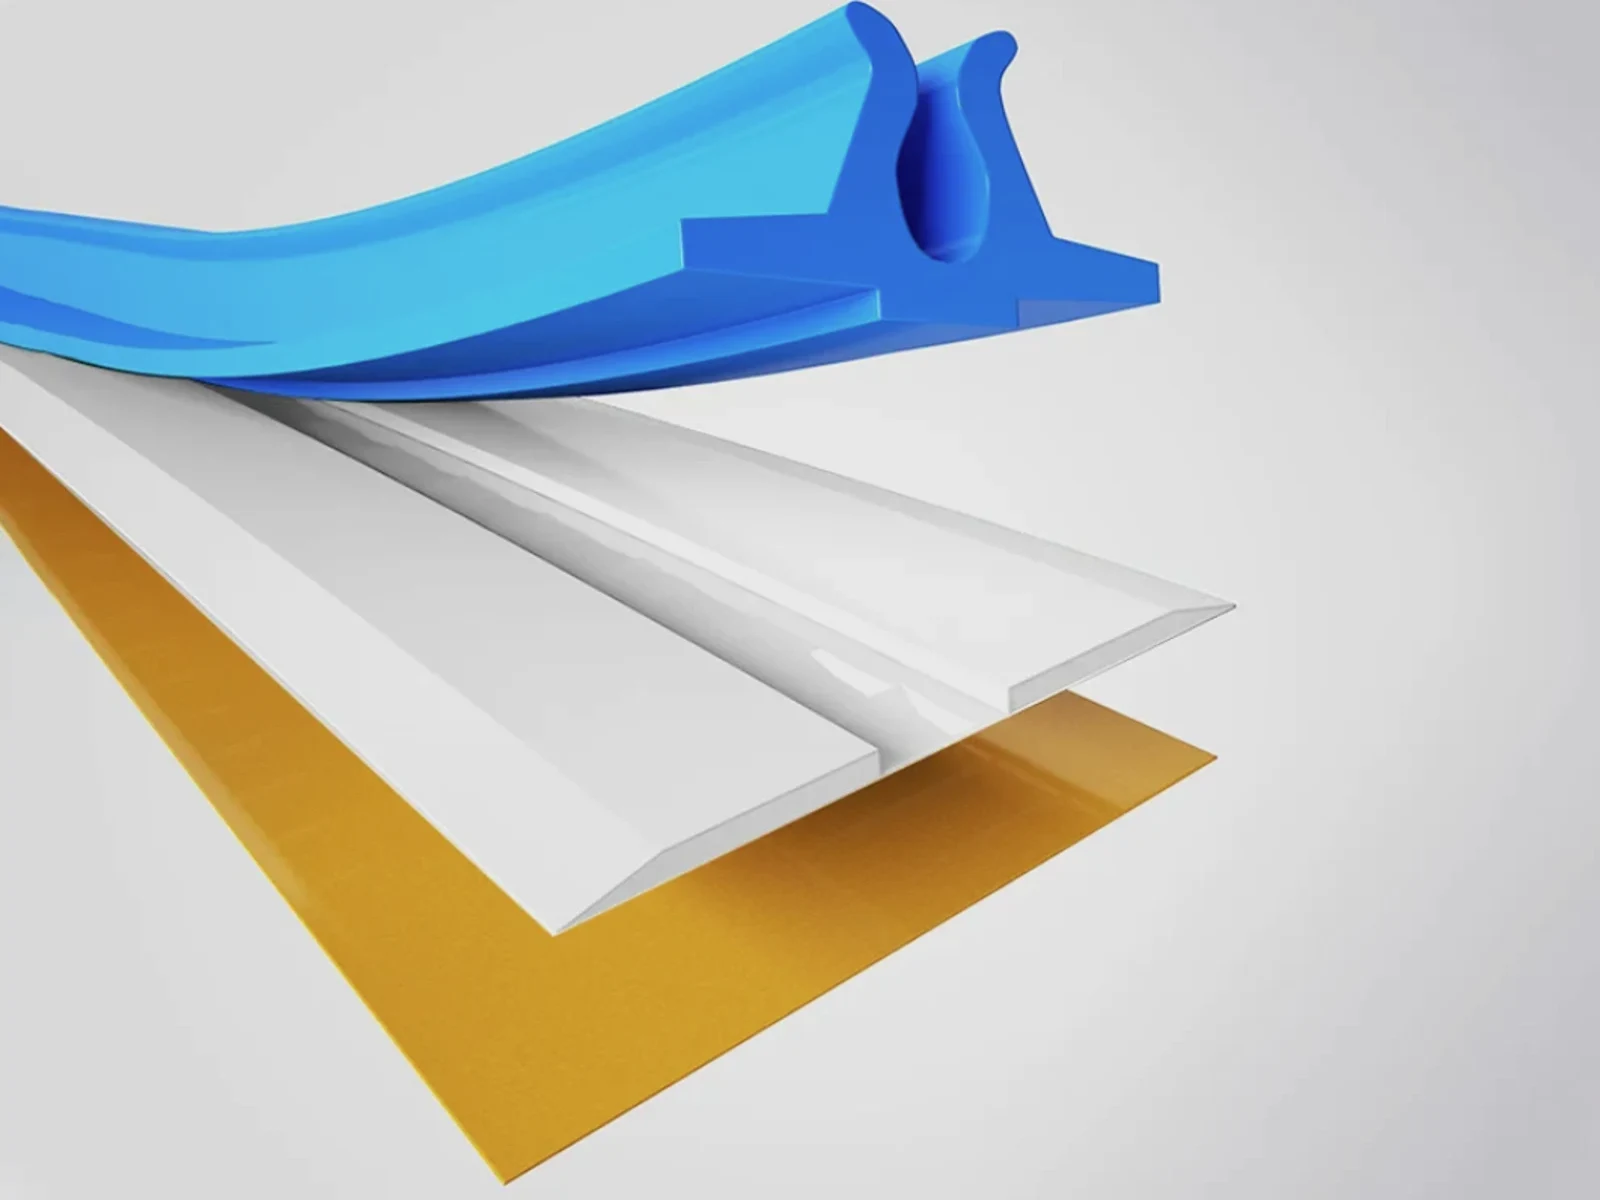
AP-PM PVC Creasing Matrix for Die-Cutting
PVC-base self-adhesive creasing matrix in standard, narrow, wider, off-centre and double-crease profiles for crack-free folds.
View product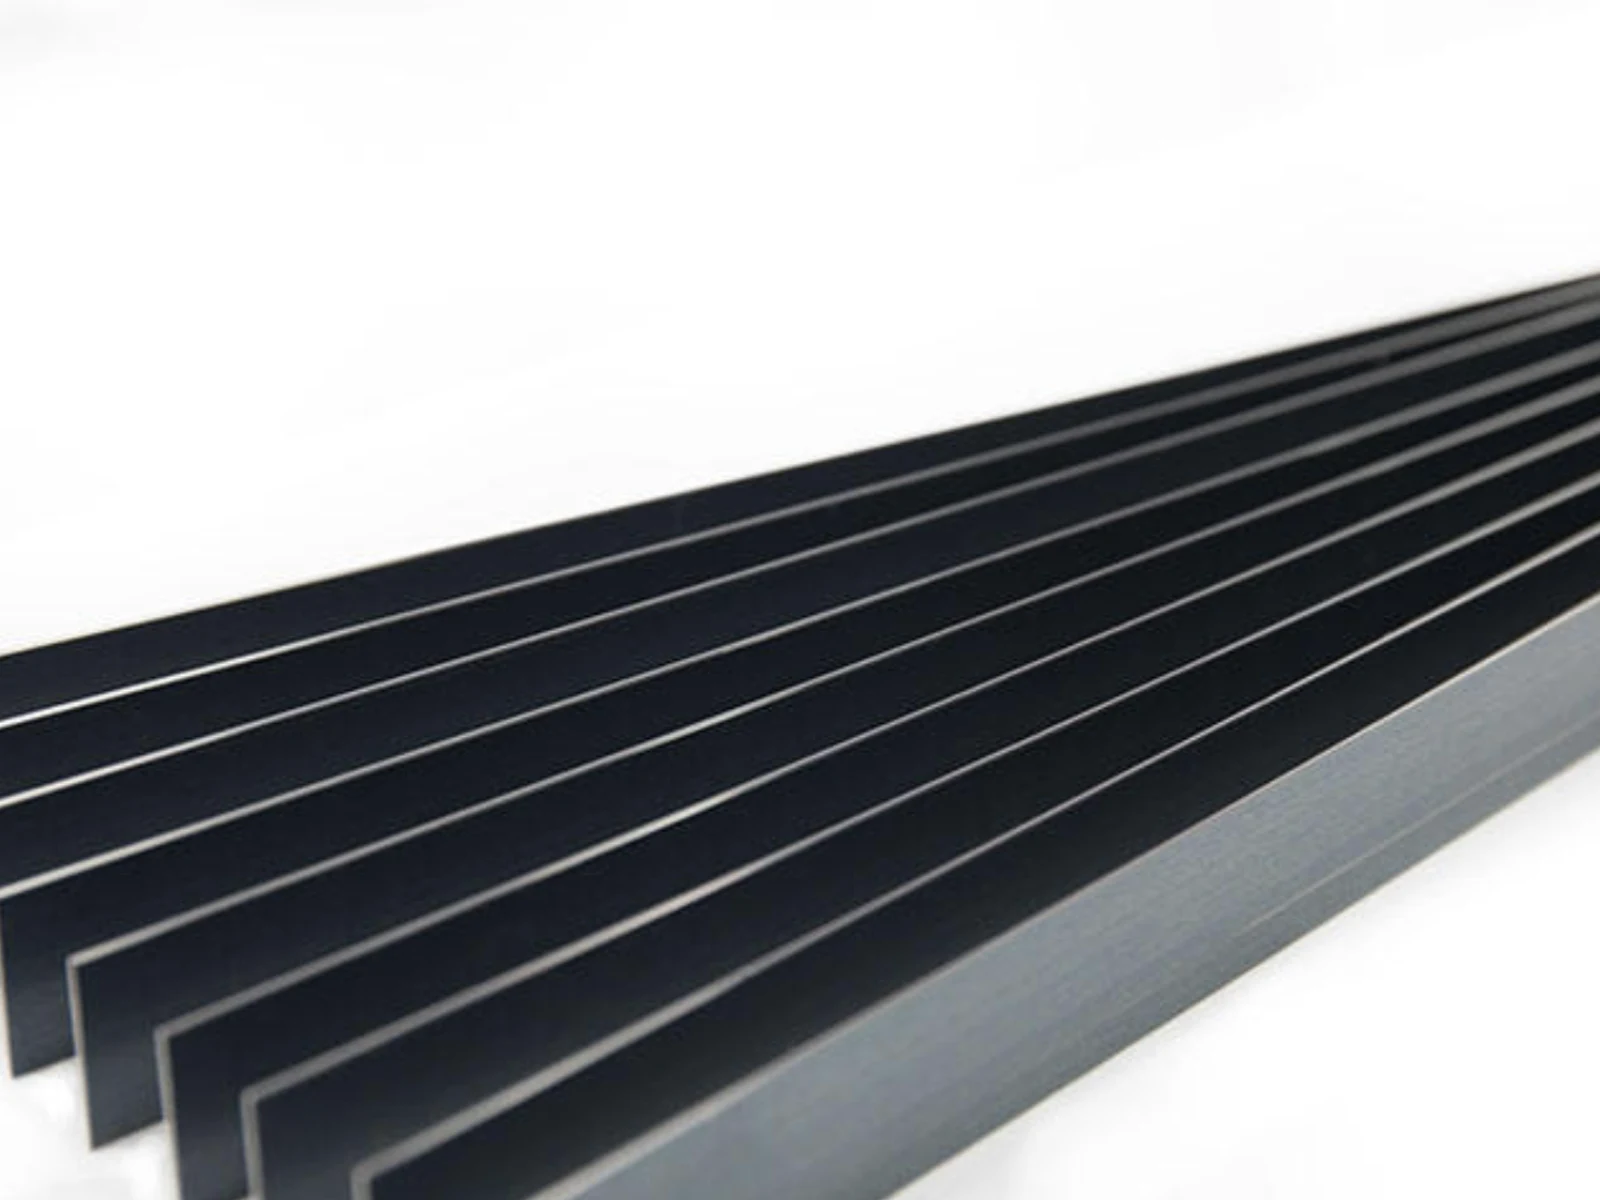
AP-SR Steel Rule Cutting Blade for Die Boards
Hardened steel rule for cutting and creasing die boards — consistent bevel, straight running, long edge life.
View productArtículos relacionados
View all
Conocimiento técnico · 26 ago 2026
La Matriz Completa de Compatibilidad Lámina-Sustrato (2026)
Una matriz de compatibilidad probada en campo que cubre 12 tipos de sustratos en 9 categorías de láminas, con rangos de temperatura, tiempos de permanencia, notas de presión y los modos de falla que aparecen en los entornos de producción reales.
Conocimiento técnico · 22 abr 2026
Material para etiquetas autoadhesivas: Guía del comprador
Elija el material autoadhesivo perfecto para su producto con esta guía completa, asegurando durabilidad y rendimiento óptimo. Aprenda qué considerar para sus etiquetas hoy.
Conocimiento técnico · 1 sept 2026
Lámina reactiva al tóner: La guía completa para la impresión por transferencia de lámina (2026)
Cómo funciona realmente la lámina reactiva al tóner, qué láminas se transfieren limpiamente y por qué, equipos desde laminadoras de bolsas hasta máquinas de lámina dedicadas, economía de hojas versus rollos, y una guía de solución de problemas del proveedor para artesanos, pequeñas empresas e imprentas.
¿Listo para abastecer estampación y troquelado con un solo proveedor?
Desde láminas de estampación hasta máquinas de postimpresión y consumibles de troquelado: precios directos de fábrica y muestras gratuitas.