
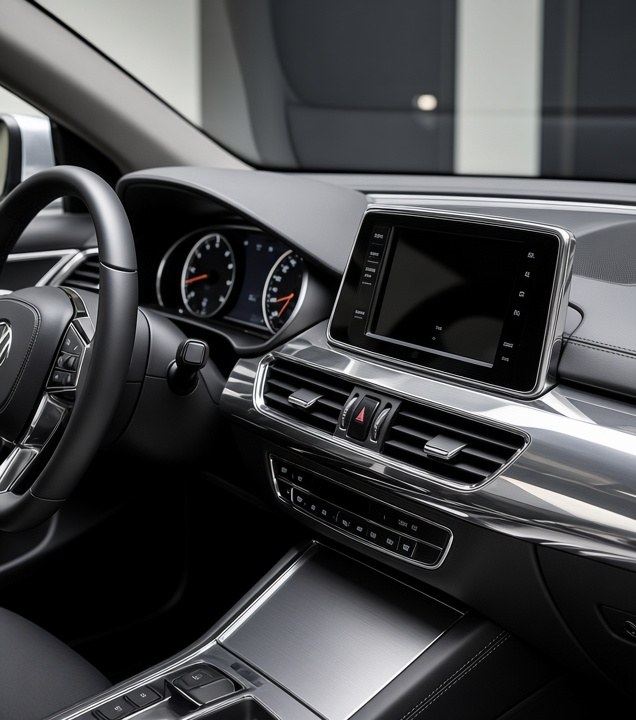
كيفية معالجة مشاكل ضعف الالتصاق، والتقشر، وتكوّن الفقاعات، وباهتة لون الكروم، وارتفاع الحواف عند الطباعة بالحرارة على شبكات السيارات والديكورات الداخلية المصنوعة من مواد ABS وPC/ABS وPP — مع جدول الإعدادات، ومصفوفة العيوب، وقائمة مراجعة لاختبار المتانة.
جدول المحتويات
- كيفية عمل الختم الساخن على البلاستيك المستخدم في صناعة السيارات
- الأجزاء والمواد النموذجية
- إعدادات البدء من الراتنج
- مصفوفة استكشاف الأعطال وإصلاحها: 9 أعطال شائعة
- خطوة بخطوة: إعداد مهمة جديدة لتركيب الشبكة أو الزخرفة
- اختبارات المتانة التي يطلبها المشترون
- الختم بالحرارة مقابل طرق الزخرفة الأخرى
- أين يناسب All-in Pack
- Frequently Asked Questions
بقلم غافين غاو — أكثر من 15 عامًا من الخبرة في مجال الختم بالرقائق المعدنية وتوريد مستلزمات ما بعد الطباعة في شركة All-in Pack. يمكنكم التواصل معي عبر البريد الإلكتروني: sales@allinpacks.com.
إجابة سريعة: تعود معظم حالات فشل عملية الختم الساخن على شبكات السيارات والزخارف الداخلية إلى أربعة أسباب: استخدام مادة لاصقة غير مناسبة للرقائق المعدنية على البلاستيك، أو تلوث سطح القطعة، أو الحرارة المنخفضة جدًا أو المرتفعة جدًا على القطعة، أو الضغط غير المتساوي على الأسطح المنحنية. قم بتنظيف القطعة، وتأكد من طاقة السطح، واختار رقائق الختم الساخن المناسبة للراتنج، ثم اضبط درجة الحرارة والضغط والسرعة واحدًا تلو الآخر.
الإعدادات الواردة أدناه هي نقاط انطلاق صناعية، وليست ضمانات. فكل راتينج، وتشطيب قالب، ودرجة رقائق تتصرف بشكل مختلف، لذا تأكد من كل تغيير باستخدام قطعة اختبار.
كيفية عمل الختم الساخن على البلاستيك المستخدم في صناعة السيارات
عادةً ما يتم تزيين قطع غيار السيارات بإحدى الطريقتين التاليتين:
- الختم الساخن بالدحرجة — تقوم أسطوانة سيليكون ساخنة بدحرجة الرقاقة عبر قضيب الشبكة أو الحافة أو شريط الزخرفة. وهي مناسبة للملامح الطويلة والمنحنية والمرتفعة.
- الختم الحراري لأعلى ولأسفل (الرأسي) — تضغط وسادة سيليكون ساخنة أو قالب ختم حراري معدني مباشرةً لأسفل. وهي مناسبة للشعارات والأزرار والإطارات والزخارف المسطحة.
يعتمد كلا الأسلوبين على نفس المتغيرات الثلاثة المستخدمة في الختم على الورق: درجة الحرارة والضغط ووقت التلامس. لكن نطاق هذه المتغيرات أضيق في حالة البلاستيك، لأنه يلين ويتشوه. للاطلاع على النظرية العامة، راجع مخططنا الخاص بدرجة حرارة الختم الساخن والضغط ووقت التلامس.
الأجزاء والمواد النموذجية
| القطعة | الراتنج الشائع | الطريقة المعتادة | رقائق معدنية نموذجية |
|---|---|---|---|
| قضبان الشبكة الأمامية والإطارات المحيطة بها | ABS، PC/ABS، ASA | اللف | معدن مطلي بالكروم، أسود لامع |
| شعارات وشارات الشبكة | ABS، PC | صعود وهبوط | كروم لامع، ذهبي، معدني ملون |
| تزيينات الأبواب الداخلية ولوحة القيادة | ABS، PC/ABS، PP | تدويري أو صعود وهبوط | فضي مصقول أو غير لامع، ألوان صبغية |
| الأزرار، والمقابض، وإطارات فتحات التهوية | ABS، PC، PA | صعود وهبوط | فضي لامع ومطفي، أبيض مصبوغ |
| شرائط عتبة الباب والكونسول | PP، TPO، ABS | قابل للفرد | تأثير الألومنيوم المصقول، تأثير الكربون |
إعدادات البدء من الراتنج
| الراتنج | درجة حرارة أسطوانة الرول أون | درجة حرارة القالب العلوي والسفلي | السرعة / مدة البقاء | المعالجة المسبقة |
|---|---|---|---|---|
| ABS | 180–220 درجة مئوية | 130–160 درجة مئوية | 3–8 م/دقيقة · 0.5–1.5 ثانية | التنظيف فقط |
| PC/ABS | 190–230 درجة مئوية | 140–170 درجة مئوية | 3–6 م/دقيقة · 0.8–1.5 ثانية | نظيف، وجاف إذا كان حساسًا للرطوبة |
| PC | 200–240 درجة مئوية | 150–180 درجة مئوية | 2–5 م/دقيقة · 1.0–2.0 ثانية | نظف، وتجنب تشقق الإجهاد |
| ASA (الجزء الخارجي) | 190–230 درجة مئوية | 140–170 درجة مئوية | 3–6 م/دقيقة · 0.8–1.5 ثانية | التنظيف فقط |
| PP / TPO | 180–220 درجة مئوية | 140–170 درجة مئوية | 2–5 م/دقيقة · 1.0–2.0 ثانية | اللهب أو البلازما إلى ≥38 ميلنيوتن/متر |
تظهر قراءات درجات حرارة الأسطوانة والوسادة أعلى من درجة حرارة القطعة، لأن السيليكون يفقد الحرارة عبر سماكته. قم بقياس سطح القطعة حيثما أمكن ذلك.
مصفوفة استكشاف الأعطال وإصلاحها: 9 أعطال شائعة
| الخلل | السبب الأرجح | الحل |
|---|---|---|
| الرقاقة لا تلتصق على الإطلاق | لاصق غير مناسب للراتنج؛ الجزء بارد جدًا | استبدل الرقاقة برقائق متوافقة مع الراتنج؛ ارفع درجة الحرارة بمقدار 5–10 درجة مئوية |
| يبدو سليمًا بصريًا، لكنه يفشل في اختبار الشريط اللاصق | وجود مادة فصل القالب أو سيليكون أو زيت على القطعة؛ أو أن مادة البولي بروبيلين (PP) لم تخضع للمعالجة | نظف باستخدام IPA؛ توقف عن رش السيليكون بالقرب من عملية التشكيل؛ عالج البولي بروبيلين باللهب |
| تقشر عند الحواف | ضغط منخفض على الحواف؛ رقاقة هشة جدًا؛ وجود بقايا صب على القطعة | زيادة الضغط أو استخدام وسادة أكثر ليونة؛ قص الفائض؛ استخدام رقائق مرنة |
| ارتفاع الحواف عند المنحنيات | الأسطوانة لا تتبع المنحنى؛ الشد مرتفع جدًا | استخدم أسطوانة ذات شكل محدد أو أكثر ليونة؛ قلل شد الرقاقة |
| ظهور فقاعات أو تقرحات | ارتفاع درجة الحرارة؛ هواء محبوس؛ رطوبة في مادة البولي كربونات | خفض الحرارة؛ خفض السرعة؛ تجفيف أجزاء PC قبل الختم |
| الكروم باهت أو غائم | حرارة زائدة أو سرعة منخفضة جدًا؛ سطح قالب محكم | خفض الحرارة، وزيادة السرعة؛ تلميع القالب؛ استخدام رقائق السيارات عالية اللمعان |
| تشوه القطعة أو ظهور علامات لمعان | درجة حرارة أعلى من نقطة تليين الراتنج؛ مدة بقاء طويلة جدًا | خفض درجة الحرارة، تقصير مدة البقاء، إضافة دعامة للجزء |
| تغطية غير متساوية | تآكل غير متساوٍ للوسادة؛ انحراف القطعة؛ تسخين غير متساوٍ | استبدال الوسادة؛ والتحقق من استواء القطعة؛ والتحقق من انتظام السخان |
| فشل في اختبار التآكل أو الاختبار الكيميائي | رقائق معدنية بدون طبقة طلاء صلبة | حدد رقاقة مقاومة للتآكل من النوع المستخدم في صناعة السيارات |
قم بتغيير متغير واحد فقط في كل مرة وقم بتدوين الإعداد الذي نجح. يتبين أن معظم "مشاكل الرقاقة" هي في الواقع مشاكل تتعلق بسطح القطعة. للحصول على قائمة مراجعة عامة، راجع أسباب عدم التصاق رقاقة الختم الساخن.
خطوة بخطوة: إعداد مهمة جديدة لتركيب الشبكة أو الزخرفة
- قم بتنظيف القطعة. امسحها بالكحول الإيزوبروبيل وتجنب استخدام بخاخات السيليكون بالقرب من منطقة التشكيل.
- تحقق من طاقة السطح. استخدم أقلام الداين؛ واستهدف قيمة تبلغ حوالي 38 ميلنيوتن/متر أو أعلى، وقم بمعالجة مسبقة للبولي بروبيلين (PP) أو البولي تيريفثالات (TPO).
- اختر الرقاقة. قم بمطابقة المادة اللاصقة مع ABS أو PC/ABS أو PC أو PP، واختر طبقة طلاء نهائية تتوافق مع اختبارات التآكل والمواد الكيميائية.
- قم بتركيب الأدوات. استخدم أسطوانة سيليكون ذات شكل محدد لقضبان الشبكة المنحنية، أو وسادة أو قالب مقطوع على شكل الشعار للمناطق المسطحة.
- ابدأ بدرجة حرارة منخفضة. ابدأ بالدرجة الأدنى الموضحة في الجدول وارفعها بخطوات قدرها 5 درجات مئوية.
- اضبط الضغط والسرعة. قم بزيادة الضغط حتى يتم نقل الحواف بشكل نظيف، ثم اضبط السرعة حتى يصبح اللمعان مناسبًا.
- اختبر القطعة. قم بإجراء اختبار الشريط المتقاطع قبل الإنتاج، ثم أرسل العينات لإجراء اختبارات المتانة الكاملة.
اختبارات المتانة التي يطلبها المشترون
نادرًا ما يقبل مشترو قطع غيار السيارات قطعة ما بناءً على المظهر وحده. تشمل الاختبارات النموذجية ما يلي:
- التصاق الشريط المتقاطع.
- مقاومة التآكل أو الاحتكاك.
- الشيخوخة الحرارية والدورات الحرارية بين الحرارة والبرودة.
- التعرض للرطوبة أو الغمر في الماء.
- مقاومة المواد الكيميائية مثل المنظفات وواقيات الشمس والعرق.
- التعرض للأشعة فوق البنفسجية ورذاذ الملح للشبكات الخارجية.
تستند حدود القبول إلى مواصفات المواد الخاصة بكل شركة تصنيع سيارات. اطلب من عميلك معرفة المعيار الدقيق قبل اختيار الرقاقة.
الختم بالحرارة مقابل طرق الزخرفة الأخرى
| الطريقة | المظهر | الأدوات | الأفضل لـ |
|---|---|---|---|
| الختم الساخن | الكروم اللامع، المصقول، الصبغ | منخفضة (بكرة، وسادة أو قالب) | الخطوط البارزة، والشعارات، وشرائط الزخرفة |
| الطلاء الكهربائي | الكروم الحقيقي | عالي؛ خط كيميائي | شبكات بالكروم الكامل |
| الطلاء / الرش | أي لون | متوسط؛ أقنعة | لون على كامل السطح |
| الزخرفة داخل القالب (IMD) | فيلم مطبوع | عالية؛ تغييرات القوالب | تشطيب كامل السطح بكميات كبيرة |
يحظى الختم الساخن بشعبية لأنه يمنح مظهر الكروم أو الملمس المصقول على مناطق محددة دون الحاجة إلى خط طلاء، وبتكلفة أدوات منخفضة.
أين يناسب All-in Pack
نحن نوفر رقائق الختم الساخن، بما في ذلك الفضة غير اللامعة والذهبي المعدني الفاخر، بالإضافة إلى وسادات الختم الساخن المصنوعة من السيليكون وقوالب من النحاس والمغنيسيوم. آلات الختم بالرقائق الساخنة الخاصة بنا مخصصة بشكل أساسي للعمل على الأوراق مثل الورق والكرتون والأغشية؛ أما بالنسبة لأجزاء السيارات المقولبة، فأخبرنا بحجم وشكل الجزء وسننصحك بالأدوات المناسبة.
أرسل إلينا مادة القطعة وصورة لها والاختبار الذي يطلبه عميلك، وسنقترح عليك رقاقة وإعدادات البدء المناسبة. اطلب عرض أسعار →
الأسئلة الشائعة
إجابات سريعة حول automotive hot stamping.
Companion Products
Specs and samples for the products discussed in this article.
Premium Metallic Gold Hot Stamping Foil
Ultra-bright metallic gold foil with mirror-like reflection for premium packaging and label applications.
View product
Cold Stamping Foil
Cold stamping foil for inline UV flexo and offset presses — no heat, no dies, up to 150 m/min with metallic, holographic and pigmented finishes.
View product
Scratch-Off Foil for Hot Stamping
High-opacity scratch-off foil for lottery tickets, gift cards and security labels — clean removal, no flaking, strong heat-seal bond to paper, cardstock and PVC.
View productمقالات ذات صلة
View all
معرفة فنية · 2 نوفمبر 2026
الطبع الساخن لألواح الأجهزة المنزلية: رقائق ذات مظهر الكروم، هيكل مكون من 6 طبقات، وإصلاح العيوب (2026)
كيفية تطبيق الطباعة بالحرارة على ألواح الغسالات والثلاجات ومكيفات الهواء وأفران الميكروويف كبديل خالٍ من الطلاء الكهربائي للكروم — بنية الرقائق المكونة من 6 طبقات، والمقارنة بين التمعدن بالألمنيوم والتمعدن بالكروم، و3 مستويات من مقاومة العوامل الجوية، وإعدادات العملية، وجدول إصلاح 8 أعطال، واختبارات التحقق.
معرفة فنية · 1 سبتمبر 2026
رقائق الحبر التفاعلية: الدليل الشامل لطباعة نقل الرقائق (2026)
كيف يعمل رقائق التونر التفاعلية فعليًا، وأي الرقائق تنتقل بنظافة ولماذا، والمعدات من آلات تغليف الأكياس (pouch laminators) إلى آلات الرقائق المخصصة، واقتصاديات الورق مقابل اللفائف، ودليل استكشاف الأخطاء وإصلاحها من جانب المورد للحرفيين والشركات الصغيرة ومحلات الطباعة.
معرفة فنية · 22 أبريل 2026
مواد الملصقات ذاتية اللصق: دليل المشتري
اختر مادة الملصقات ذاتية اللصق المثالية لمنتجك باستخدام هذا الدليل الشامل، لضمان المتانة والأداء الأمثل. تعرف على ما يجب مراعاته لملصقاتك اليوم.
هل أنت مستعد لتوريد الختم بالرقائق والقطع بالقوالب من مورد واحد؟
من رقائق الختم إلى آلات ما بعد الطباعة ومستلزمات القطع بالقوالب — أسعار المصنع مباشرة وعينات مجانية.