
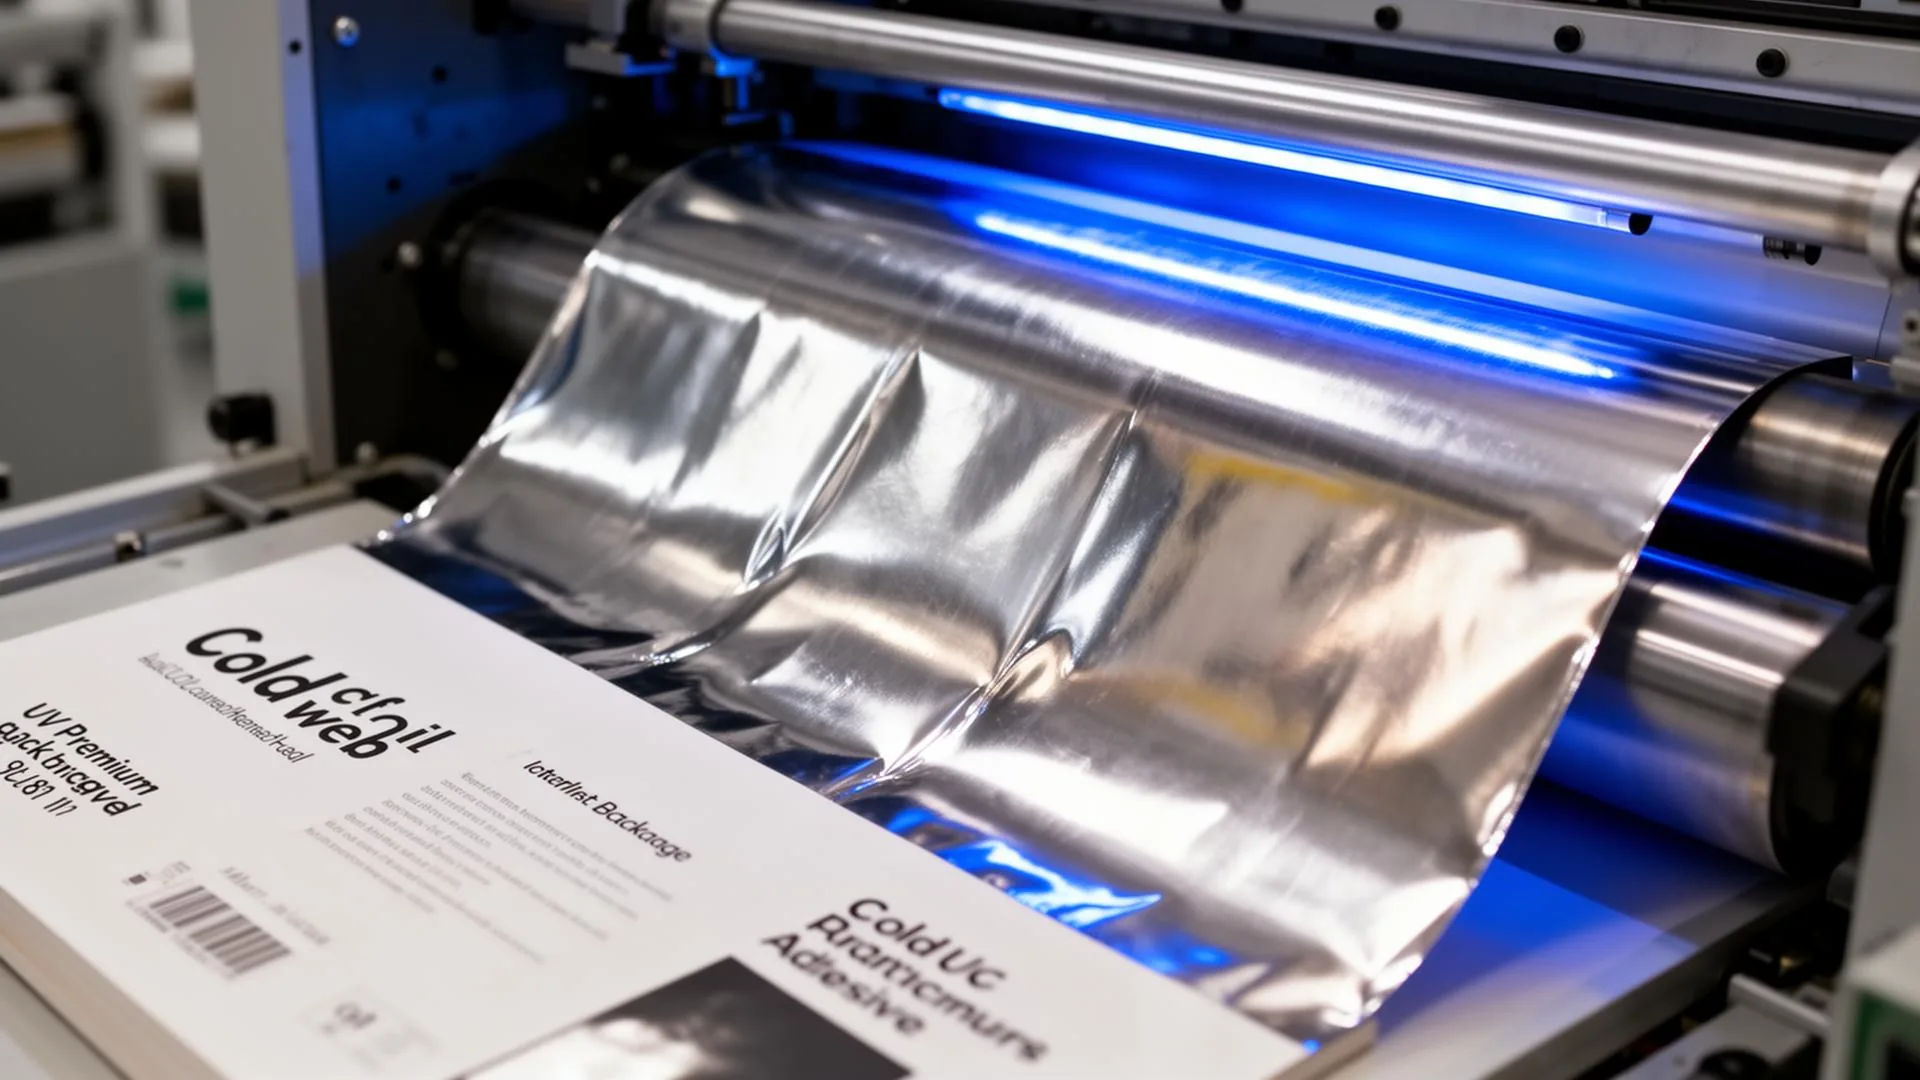
عملية التذهيب البارد خطوة بخطوة: لاصق UV، تغليف بالرقائق، معالجة بالأشعة فوق البنفسجية، تقشير الحامل — مع المعلمات، إصلاح العيوب ومعايير التكلفة لعام 2026.
جدول المحتويات
- 1. ما هي عملية التذهيب البارد؟
- 2. عملية التذهيب البارد — خطوة بخطوة
- الخطوة 1 — طباعة اللاصق القابل للمعالجة بالأشعة فوق البنفسجية
- الخطوة 2 — تصفيح شبكة الرقائق المعدنية على اللاصق
- الخطوة 3 — معالجة اللاصق بالأشعة فوق البنفسجية
- الخطوة 4 — إزالة الحامل
- 3. معايير عملية التذهيب البارد في لمحة
- 4. المواد التي تدفع العملية
- 4.1 الرقائق نفسها
- 4.2 الركائز التي تعمل
- 4.3 كيمياء اللاصق
- 5. التذهيب البارد المدمج مقابل غير المدمج — أي تخطيط يفوز؟
- 6. العيوب الشائعة وكيفية إصلاحها
- 7. الاقتصاد — متى تحقق عملية التذهيب البارد أسرع عائد
- 8. اعتبارات الاستدامة
- 9. وضع عملية التذهيب البارد في الإنتاج
- Frequently Asked Questions
تُعد عملية التذهيب البارد أسرع طريقة زخرفة معدنية مدمجة نموًا في العالم — ولسبب وجيه. فبينما يتطلب الختم الساخن قالبًا معدنيًا ساخنًا ومرورًا منفصلاً للتشطيب، يضع التذهيب البارد صورة معدنية لامعة كالمرايا بشكل مدمج مع المطبعة، وبسرعة إنتاج كاملة، باستخدام لا شيء سوى لاصق قابل للمعالجة بالأشعة فوق البنفسجية، وشبكة رقائق معدنية، وبكرة ضغط، ومصباح للأشعة فوق البنفسجية. يرشدك هذا الدليل عبر كل مرحلة من مراحل عملية التذهيب البارد كما تُنفذ فعليًا على خط تحويل في عام 2026: تخطيط الماكينة، والمواد، والمعايير، وإصلاح العيوب، ومعايير تكلفة الوحدة المستخلصة من بيانات المصنع الحقيقية.
1. ما هي عملية التذهيب البارد؟
التذهيب البارد هو عملية نقل. تقوم وحدة فليكسو أو أوفست بطباعة لاصق قابل للمعالجة بالأشعة فوق البنفسجية بالصورة الدقيقة التي تريد تذهيبها، ثم تُضغط شبكة رقائق معدنية تحمل طبقة معدنية رقيقة على اللاصق الرطب تحت بكرة ضغط، وتمر المجموعة تحت مصباح للأشعة فوق البنفسجية يعالج اللاصق فورًا، ثم يُنزع الحامل البوليستر — تاركًا الفيلم المعدني ملتصقًا بالركيزة فقط حيث تم طباعة اللاصق. لا حرارة، لا قالب معدني، لا مرور تشطيب منفصل. الدورة الكاملة ميكانيكية وكيميائية، وليست حرارية، وهذا هو السبب الأكبر الوحيد وراء تصميم رقائق الختم البارد التي نوفرها بطبقة إطلاق تسمح للحامل بالانفصال نظيفًا في درجة حرارة الغرفة.
للاطلاع على مقارنة جنبًا إلى جنب لكيفية مقارنة رقائق التذهيب البارد بالختم الساخن ورقائق حبر الطباعة الرقمية من حيث التكلفة وطول التشغيل ونطاق الركائز، راجع مقارنة طرق التذهيب لعام 2026.
2. عملية التذهيب البارد — خطوة بخطوة
الخطوة 1 — طباعة اللاصق القابل للمعالجة بالأشعة فوق البنفسجية
تُطبع الصورة المراد تذهيبها كطبقة رطبة من اللاصق القابل للمعالجة بالأشعة فوق البنفسجية، بسمك يتراوح عادة بين 2–4 µm، إما بواسطة لوحة فليكسو (الأكثر شيوعًا في مطابع الملصقات ذات العرض الضيق والمتوسط) أو بطانية أوفست. تُحفظ لزوجة اللاصق عند 200–400 cP عند 25 °C. تقوم اللوحة أو البطانية بترسيب اللاصق فقط في منطقة الصورة — وهذا ما يمنح التذهيب البارد كفاءته المميزة: تنتقل الرقائق المعدنية فقط حيث تحتاجها بالفعل.
الخطوة 2 — تصفيح شبكة الرقائق المعدنية على اللاصق
مباشرة بعد محطة اللاصق، تُفك لفة من رقائق الختم البارد وتُلامس طبقة اللاصق الرطبة بواسطة بكرة ضغط. يتراوح ضغط البكرة عادة بين 2–4 bar، ويُحفظ شد الشبكة عند 0.6–1.0 N/mm width، ويُحافظ على التلامس لبضعة أجزاء من الثانية تستغرقها الركيزة لعبور نقطة الضغط. هذا هو المكان الوحيد في عملية التذهيب البارد حيث يهم الضغط الميكانيكي — إذا كان منخفضًا جدًا، تطفو الرقائق؛ وإذا كان مرتفعًا جدًا، يخرج اللاصق خارج منطقة الصورة، مما يسبب هالة حول الحواف.
الخطوة 3 — معالجة اللاصق بالأشعة فوق البنفسجية
بينما لا تزال الرقائق والركيزة متلامستين، تمر الطبقة المصفحة مباشرة تحت مصباح للأشعة فوق البنفسجية (قوس الزئبق، 120–200 W/cm، أو LED-UV عند 16–20 W/cm² مع ذروة عند 395 nm). تتم المعالجة في أقل من 0.05 s. بمجرد المعالجة، تتجاوز قوة رابطة اللاصق بالطبقة المعدنية رابطة طبقة الإطلاق بين الرقائق وحاملها البوليستر. هذا التباين هو ما يجعل الخطوة التالية ممكنة.
الخطوة 4 — إزالة الحامل
يسحب بكرة إعادة اللف الحامل البوليستر من الركيزة بزاوية تقشير تتراوح بين 30–60°. نظرًا لأن اللاصق المعالج يمسك بالطبقة المعدنية بقوة أكبر من طبقة الإطلاق، يبقى المعدن على الركيزة بالشكل الدقيق للصورة — ويُلف الحامل (الآن شبكة PET فارغة في الغالب مع بقاء الأشرطة المعدنية غير المستخدمة ملتصقة) على بكرة إعادة اللف. تستمر الركيزة المزخرفة في اتجاه مجرى النهر للقطع بالقالب أو التلميع أو الطباعة الزائدة.
3. معايير عملية التذهيب البارد في لمحة
الأرقام أدناه هي نطاق العمل الذي يستخدمه مهندسو العمليات لدينا عند تشغيل وحدات التذهيب البارد على مطابع العملاء — اضبط ضمن هذه النطاقات، ولا تتجاوزها أبدًا، ما لم يوافق مورد الرقائق واللاصق صراحةً.
| المعلمة | النطاق النموذجي | التأثير إذا كان منخفضًا جدًا | التأثير إذا كان مرتفعًا جدًا |
|---|---|---|---|
| سمك طبقة اللاصق | 2–4 µm رطب | ثقوب دقيقة، نقل ضعيف | هالة حول الحواف، معالجة بطيئة |
| لزوجة اللاصق (25 °C) | 200–400 cP | تدفق زائد، صورة شبحية | نقص في اللوحة، خطوط |
| ضغط بكرة الضغط | 2–4 bar | الرقائق "تطفو"، نقاط مفقودة | عصر زائد، هالة |
| شد شبكة الرقائق | 0.6–1.0 N/mm | تجاعيد، انحراف في التسجيل | تمزق شبكة الرقائق |
| جرعة الأشعة فوق البنفسجية (زئبق) | 120–180 mJ/cm² | معالجة ضعيفة، تقشر الرقائق | اصفرار الركيزة |
| جرعة الأشعة فوق البنفسجية (LED-UV 395 nm) | 250–400 mJ/cm² | سطح لزج، تقشير بطيء | تقصير عمر المصباح |
| زاوية التقشير | 30–60° | تمزق الرقائق في المناطق الصلبة | غبار معدني، تشقق الحواف |
| سرعة الطباعة | 60–200 m/min | معالجة زائدة للاصق قبل الضغط | جرعة UV غير كافية |
| استخدام الرقائق | 5–15% من الشبكة | أكبر ميزة اقتصادية للتذهيب البارد مقابل الختم الساخن | |
4. المواد التي تدفع العملية
4.1 الرقائق نفسها
الرقائق الباردة هي فيلم متعدد الطبقات: حامل PET (12 µm) ← طبقة إطلاق ← ورنيش ملون ← ألومنيوم مُمعدن بالفراغ (40–50 nm) ← طبقة حجم ترتبط بلاصق الأشعة فوق البنفسجية. الحامل هو ما تُلفه بكرات إعادة اللف؛ كل ما هو أسفل طبقة الإطلاق ينتهي على الركيزة. نحن نوفر رقائق الختم البارد المعايرة خصيصًا لكيمياء لاصقات UV-flexo و UV-offset المستخدمة في خطوط Heidelberg و Manroland و Gallus و Mark Andy و Bobst.
4.2 الركائز التي تعمل
يعمل التذهيب البارد بشكل أفضل على الأسطح الملساء قليلة الامتصاص: الورق المقوى المطلي، BOPP، فيلم PET و PE. لا يُنصح باستخدام ورق الكرافت غير المطلي والأوراق الفنية عالية الخشونة — يغوص اللاصق في الألياف ويُجفف الواجهة المعدنية. للتعبئة الورقية، قم بإقران الرقائق الباردة بـ ورق ملصقات ذاتي اللصق أبيض لامع أو لوح SBS المطلي للحصول على أنظف تشطيب مرآة.
4.3 كيمياء اللاصق
لاصقات التذهيب البارد الحديثة هي أكريلات UV صلبة 100% مع حزم بادئات ضوئية مُعدلة لمصابيح الزئبق أو LED-UV. ينشر الموردون مثل Actega و Sun Chemical أوراق بيانات كاملة لكل عائلة ركيزة.
5. التذهيب البارد المدمج مقابل غير المدمج — أي تخطيط يفوز؟
هناك تخطيطان للإنتاج. يضع التخطيط المدمج (Inline) وحدة التذهيب البارد بين محطات الطباعة في مطبعة فليكسو أو أوفست، بحيث تتم الزخرفة المعدنية خلال نفس المرور الذي يطبع CMYK — وهو الأسرع والأقل تكلفة للوحدة، ولكن يجب أن تكون المطبعة قادرة على التذهيب البارد من اليوم الأول. أما التخطيط غير المدمج (Offline) فيُجري التذهيب البارد على آلة تحويل مخصصة بعد الطباعة — وهو أكثر مرونة للتشغيلات القصيرة والوظائف المركبة ولكنه يضيف مرورًا. بالنسبة للتعبئة المرنة والملصقات ذات التشغيل الطويل، يفوز التخطيط المدمج من حيث التكلفة؛ أما للتشغيلات المميزة الأقصر التي تجمع بين التذهيب البارد والنقش أو لمسات التذهيب الساخن، فإن التخطيط غير المدمج أكثر مرونة ويتناسب جيدًا مع آلة الختم الساخن الأوتوماتيكية بالكامل XG1080G لوظائف الزخرفة المركبة.
6. العيوب الشائعة وكيفية إصلاحها
| العيوب | السبب المحتمل | الإصلاح الأولي |
|---|---|---|
| ثقوب دقيقة داخل المناطق المعدنية الصلبة | نقص اللاصق أو غبار الركيزة | زيادة حجم الأنيوكس بنسبة 10–15%، إضافة قضيب تأين |
| هالة حول الحواف / حواف غير واضحة | عصر اللاصق الزائد عند نقطة الضغط | تقليل ضغط نقطة الضغط بمقدار 0.5 bar؛ التحقق من صلابة اللوحة ≥ 70 Shore A |
| تمزق الرقائق في النصوص الدقيقة | زاوية التقشير ضحلة جدًا | رفع قضيب التقشير؛ استهداف 45°؛ التحقق من شد إعادة اللف |
| غبار معدني / رذاذ | معالجة زائدة للاصق قبل التقشير | تقليل جرعة الأشعة فوق البنفسجية بنسبة 10–15%، تحريك المصباح قليلاً إلى الأسفل |
| تجاعيد عبر الشبكة | شد غير متساوٍ للرقائق | إعادة تصفير خلايا التحميل، التحقق من احتكاك ذراع الراقص |
| صورة شبحية على الورقة التالية | انتقال اللاصق إلى بكرة الضغط | تنظيف بكرة الضغط باستخدام IPA، تقليل اللزوجة بنسبة 5% |
عندما تقوم مطبعة بتحويل وظيفة من التذهيب الساخن إلى التذهيب البارد لأول مرة، توقع نافذة تحسين تتراوح بين 20-30 دقيقة. لا تلاحق ثلاث معلمات في وقت واحد — قم بتغيير حجم اللاصق أولاً (الأنيوكس)، ثم استقر، ثم ضغط نقطة الضغط، ثم جرعة الأشعة فوق البنفسجية. تغيير الثلاثة معًا هو السبب الأكثر شيوعًا الذي يجعل التشغيل يستغرق وردية كاملة بدلاً من ساعة.
7. الاقتصاد — متى تحقق عملية التذهيب البارد أسرع عائد
يتمتع التذهيب البارد بأقل تكلفة إضافية لكل متر من أي زخرفة معدنية بمجرد تهيئة المطبعة بشكل صحيح. على خط فليكسو بسرعة 220 m/min يشغل 10,000 m من مخزون الملصقات بتغطية معدنية بنسبة 18%، تظهر معاييرنا الداخلية ما يلي:
- استهلاك الرقائق: ~6.5% من الشبكة غير الملفوفة (مقابل 35–55% للختم الساخن)
- تكلفة اللاصق: 0.012–0.018 دولار أمريكي لكل m² من الركيزة
- طاقة الأشعة فوق البنفسجية: 0.04–0.06 kWh لكل 1,000 m من الشبكة
- الأدوات: لوحة فليكسو واحدة (~200–400 دولار أمريكي) — مقابل قالب معدني لكل تصميم للختم الساخن
- وقت الإعداد: 10–20 دقيقة من المطبعة الباردة، لا يوجد تركيب للقالب
عادة ما يصل نقطة التعادل مقابل الختم الساخن إلى حوالي 20,000 انطباع لتصميم واحد؛ فوق ذلك، يفوز التذهيب البارد بشكل حاسم من حيث تكلفة الوحدة. أقل من ذلك، لا يزال الختم الساخن أرخص لأن استهلاك اللوحة يضر بالتذهيب البارد في التشغيلات الصغيرة جدًا. للتشغيلات القصيرة جدًا (أقل من 2,000 ورقة)، فإن رقائق حبر الطباعة الرقمية مع رقائق حبر الطباعة الرقمية التفاعلية هي الحل الصحيح.
8. اعتبارات الاستدامة
التذهيب البارد هو الأكثر كفاءة في استخدام المواد من بين طرق التذهيب الثلاثة لأن شبكة الرقائق تطلق طبقتها المعدنية فقط حيث تم طباعة اللاصق — ويستمر باقي الشبكة في اللف. وقد وثقت الهيئات الصناعية بما في ذلك FINAT و TLMI كفاءات استخدام الرقائق بنسبة 85–95% في التذهيب البارد المدمج، مقابل 40–70% للختم الساخن النموذجي. تُجمع الآن حوامل PET من لفات الرقائق الباردة المستهلكة بواسطة العديد من تيارات إعادة التدوير الأوروبية؛ اسأل محولك عما إذا كانت منطقتهم تشارك.
9. وضع عملية التذهيب البارد في الإنتاج
إذا كنت تقوم بتقييم التذهيب البارد لمنتج جديد، فإن التسلسل العملي هو: (1) تأكيد أن مطبعتك تحتوي، أو يمكن تزويدها، بوحدة تذهيب بارد؛ (2) إجراء تجربة على 500 ورقة على الركيزة الإنتاجية الفعلية باستخدام الرقائق واللاصق الذي يوصي به موردك معًا — لا تخلط أبدًا بين الموردين في التجربة الأولى؛ (3) قياس عدد الثقوب الدقيقة، ووضوح الحواف، والتصاق الشريط اللاصق؛ (4) عندها فقط التزم بطول التشغيل الكامل. نحن ندعم المحولين في كل خطوة — اطلب استشارة حول التذهيب البارد وسيقوم مهندسونا بمشاركة ورقة المعلمات الكاملة لمطبعتك المحددة ومزيج الركيزة.
هل أنت مستعد لتوريد الرقائق نفسها؟ تصفح كتالوج الرقائق الكامل لدينا أو انتقل مباشرة إلى صفحة رقائق الختم البارد للحصول على المواصفات الفنية، والحد الأدنى لكميات الطلب، وأوقات التسليم.
الأسئلة الشائعة
إجابات سريعة حول عملية التذهيب البارد.
مقالات ذات صلة
View all
معرفة فنية · 25 مايو 2026
اختيار بكرة أنيلوكس للرقائق الباردة: دليل BCM و LPI
حسّن عملية ختم الرقائق الباردة باستخدام دليل اختيار بكرة الأنيلوكس الخاص بنا. تعرف على BCM و LPI وهندسة الخلايا لاختيار بكرة الأنيلوكس المناسبة للرقائق الباردة لاحتياجاتك.
معرفة فنية · 25 مايو 2026
لاصق الرقائق الباردة: دليل الاختيار بين فلكسو UV وأوفست UV
قارن بين مواد لصق الرقائق الباردة بتقنية فلكسو UV وأوفست UV. يساعدك هذا الدليل على اختيار اللاصق المناسب للحصول على أفضل نتائج طباعة للتغليف.
معرفة فنية · 22 أبريل 2026
الرقائق الساخنة مقابل الرقائق الباردة مقابل الرقائق الرقمية: مقارنة 2026
قارن بين الرقائق الساخنة والرقائق الباردة والرقائق الرقمية للعثور على أفضل طريقة تذهيب لاحتياجات التعبئة والتغليف الخاصة بك. يقدم هذا الدليل رؤى حول التشطيبات المعدنية.
هل أنت مستعد لتوريد الختم بالرقائق والقطع بالقوالب من مورد واحد؟
من رقائق الختم إلى آلات ما بعد الطباعة ومستلزمات القطع بالقوالب — أسعار المصنع مباشرة وعينات مجانية.