
Настройка, регулировка температуры, давления и времени выдержки, а также устранение двоения или отслаивания — 7-шаговое руководство оператора.
Содержание
- Что на самом деле делает машина для горячего тиснения фольгой
- Шаг 1 — Проверка безопасности и машины перед запуском
- Шаг 2 — Установка клише
- Шаг 3 — Загрузка фольги для горячего тиснения
- Шаг 4 — Настройка температуры, давления и выдержки
- Шаг 5 — Сделайте первый пробный оттиск и проанализируйте его
- Шаг 6 — Запуск производства и мониторинг
- Шаг 7 — Выключение и уход
- Распространенные дефекты и их устранение
- Как долго до достижения мастерства?
- Как измерить реальную температуру клише?
- Какие допуски на приладку и регистрацию следует соблюдать?
- Сколько фольги потребуется для работы?
- Как выполнять тиснение фольгой по фольге и комбинированное тиснение?
- Какой график профилактического обслуживания обеспечивает стабильное качество?
- Какие правила безопасности применяются?
- Краткий справочник: начальные настройки по материалам
- Frequently Asked Questions
Что на самом деле делает машина для горячего тиснения фольгой
Машина для горячего тиснения фольгой прижимает нагретое металлическое клише к ленте фольги для горячего тиснения, перенося пигментный или металлический слой фольги на бумагу, картон, пластик, кожу или ткань. Три переменные — температура, давление и время выдержки — контролируют результат. Если они сбалансированы, вы получаете четкое, полностью приклеенное изображение; если нет — забивание, двоение, отслаивание или следы ожогов. Три семейства машин работают одинаково: - Ручные / настольные прессы — давление 1–3 т, для небольших этикеток и ручной работы - Полуавтоматические прессы типа «раскладушка» — 5–25 т, для средних объемов упаковки - Полностью автоматические плоскопечатные машины, такие как XG1080G — 80–300 т, для полноформатных складных коробок со скоростью 5,000+ листов/час Независимо от того, какой класс вы используете, логика работы, описанная в этом руководстве, применима.Шаг 1 — Проверка безопасности и машины перед запуском
Прежде чем включить питание, проводите 5-минутную проверку перед каждым запуском: 1. Используйте СИЗ. Термостойкие перчатки и защитные очки. Горячие плиты достигают 80–200 °C (175–390 °F), а клише остаются горячими в течение 10+ минут после выключения. 2. Убедитесь, что аварийная остановка работает, нажав и сбросив ее. 3. Проверьте чистоту плиты для крепления клише — отсутствие остатков фольги, засохшего клея, деформированной поверхности. Деформация на 0.05 mm приведет к неравномерной печати. 4. Осмотрите разматывающие и наматывающие валы фольги. Подшипники должны быть гладкими, без намотанных остатков фольги. 5. Убедитесь, что направляющие и захваты материала установлены в соответствии с размером листа, который вы собираетесь обрабатывать. 6. Долейте охлаждающую жидкость или масло в резервуар, если ваша машина использует их. Пропуск этой проверки является наиболее частой причиной повторной печати в первый час.Шаг 2 — Установка клише
Клише — это то, что переносит ваше изображение. В большинстве случаев для производства фольги используются магниевые (короткие тиражи), медные (средние объемы) или латунные (долговечные твердые клише). 1. Установите клише по центру нагреваемой плиты, используя выравнивающие болты или магнитную раму. 2. Затягивайте крепежные болты равномерно по схеме «звезда» — неравномерная затяжка является основной причиной неравномерного тиснения (одна сторона светлее/одна сторона тяжелее). 3. Просуньте щуп толщиной 0.1 mm под каждый угол клише, чтобы убедиться в параллельности к печатной плите. Переустановите, если угол выше. 4. Опустите плиту на чистый лист при комнатной температуре и проверьте отпечаток. Вы должны увидеть равномерный контакт по всей поверхности клише.Шаг 3 — Загрузка фольги для горячего тиснения
Всегда подбирайте фольгу к материалу. Стандартные пигментные фольги подходят для мелованной бумаги и картона; существуют специальные марки для полипропилена, ПВХ, кожи и ткани. Если вы не уверены, какую выбрать, ознакомьтесь с нашим руководством по поставщикам фольги для горячего тиснения или просмотрите каталог фольги. 1. Установите рулон фольги на разматывающий вал тусклой (разделительной) стороной вверх и блестящей пигментной стороной вниз к материалу. 2. Протяните фольгу под направляющими роликами, через путь клише и на наматывающий вал. Большинство автоматических устройств имеют напечатанную схему заправки на боковой панели. 3. Установите длину протяжки фольги равной самому длинному размеру клише плюс 5–10 mm запаса. Слишком короткая протяжка приведет к наложению оттисков на одном участке; слишком длинная — к потере фольги, что является самой большой контролируемой статьей расходов в этом процессе. 4. Установите направление индексации фольги (продольное или поперечное) в соответствии с расположением вашего клише для максимального выхода.Шаг 4 — Настройка температуры, давления и выдержки
Здесь проявляется 80% мастерства оператора. Используйте это как отправную матрицу: | Материал | Температура | Давление | Выдержка | |---|---|---|---| | Мелованная бумага / картон SBS | 110–130 °C | 1.5–3 т | 0.6–1.0 с | | Немелованная бумага | 130–150 °C | 2–4 т | 0.8–1.2 с | | ПВХ / ПЭТ / синтетический материал | 90–110 °C | 1–2 т | 0.4–0.8 с | | Кожа (натуральная) | 90–120 °C | 1.5–2.5 т | 1.0–1.5 с | | Мелованный хлопок / текстиль | 130–160 °C | 2–3 т | 1.5–2.0 с | Это только отправные точки — точное окно зависит от марки фольги, площади клише и влажности окружающей среды. Последовательность настройки (всегда в этом порядке): 1. Сначала установите температуру и дайте плите стабилизироваться не менее 10 минут перед первым пробным оттиском. 2. Начните с низкого давления. 3. Установите выдержку в середине диапазона. 4. Сделайте пробный оттиск; отрегулируйте давление ±0.5 т, прежде чем менять температуру. 5. Изменяйте температуру только шагами ±5 °C; подождите 5 минут между регулировками.Шаг 5 — Сделайте первый пробный оттиск и проанализируйте его
Отпечатайте три листа подряд, затем оцените их по следующим критериям: - Края должны быть четкими, не расплывчатыми. Расплывчатые = слишком много тепла или давления. - Сплошное заполнение должно быть равномерным. Пробелы или точечные отверстия = слишком низкое давление, слишком короткая выдержка или фольга несовместима с материалом. - Отделение фольги должно быть чистым. Если фольга все еще находится на носителе там, где она должна была перенестись, увеличьте температуру на 5 °C ИЛИ выдержку на 0.1 с. - Отсутствие «двоения» на матрице — двоение изображения на использованной фольге означает, что выдержка слишком длинная. - Тест с лентой. Прижмите полоску чувствительной к давлению ленты к оттиску, резко отклейте под углом 180°. Фольга должна остаться на материале. Отслоение = нарушение адгезии. Когда пробный оттиск пройдет все пять проверок, зафиксируйте настройки в библиотеке рецептов вашей машины (каждое современное автоматическое устройство имеет такую — используйте ее).Шаг 6 — Запуск производства и мониторинг
Во время работы отбирайте один лист каждые 100–200 оттисков в течение первого часа, затем каждые 500 после этого. Особое внимание уделяйте: - Постепенному осветлению на одном краю → ослабление клише, повторная затяжка - Смещению регистрации фольги → изменение натяжения размотки - Дрейфу температуры > 3 °C → проблема с нагревателем плиты, остановите и вызовите техническое обслуживаниеШаг 7 — Выключение и уход
- Установите протяжку фольги на ноль и включите блокировку муфты фольги, чтобы рулон не разматывался. - Поместите клише на охлаждающую подставку — никогда не бросайте горячее клише в металлический лоток для инструментов. - Протирайте плиту только латунной щеткой, никогда стальной (сталь царапает хромированную поверхность и нарушает равномерность). - Запишите количество произведенной продукции и любые аномалии в журнал машины. Эти данные позволяют прогнозировать интервалы замены расходных материалов.Распространенные дефекты и их устранение
| Дефект | Наиболее вероятная причина | Исправление | |---|---|---| | Фольга не переносится | Слишком низкая температура / слишком низкое давление / неправильная фольга | Поднимите температуру на 10 °C; проверьте марку фольги по отношению к материалу | | Забивание мелких деталей | Слишком высокое давление / слишком высокая температура | Сначала уменьшите давление на 0.5 т, затем на 5 °C | | Фольга отслаивается после охлаждения | Недостаточная выдержка / слишком холодный материал / неправильная фольга | Добавьте 0.1 с выдержки; предварительно прогрейте листы, если зима | | Двоение на носителе | Слишком долгая выдержка | Уменьшите выдержку на 0.1 с | | Диагональный градиент плотности | Клише не параллельно | Переустановите и повторно затяните клише | | Следы ожогов на картоне | Слишком высокая температура | Уменьшите на 20 °C и повторите матрицу |Как долго до достижения мастерства?
Новый оператор, работающий на нашей полностью автоматической машине горячего тиснения XG1080G, обычно: - День 1: Безопасная настройка, первый пробный оттиск под наблюдением - Неделя 1: Самостоятельная работа со стандартными заданиями на мелованном картоне - Месяц 1: Самостоятельное устранение неполадок и создание рецептов - Месяц 3: Мастерство работы с несколькими материалами, включая ПВХ, кожу и зарегистрированное тиснение фольгой по фольге Если вы оцениваете новую машину, наше руководство по выбору правильной автоматической машины для горячего тиснения описывает расчет тоннажа, точность регистрации и что проверять при заводских приемочных испытаниях. Чтобы заказать обучение операторов с доставкой, свяжитесь с нашим отделом продаж, и наши инженеры включат 2-дневную программу ввода в эксплуатацию на месте.Как измерить реальную температуру клише?
Измеряйте на поверхности клише, а не на контроллере. Термопара плиты находится внутри нагревательного блока, поэтому поверхность клише обычно работает на 8-15 °C холоднее, чем число на дисплее, а большое латунное клише может отставать на 20 °C в течение первых 15 минут. - Используйте поверхностную (ленточную K-типа) термопару, плотно прижатую к поверхности клише в течение 20 секунд. - Инфракрасные пистолеты плохо считывают полированную латунь и хром (излучательная способность ~0.05); если вы должны использовать его, приклейте матовую высокотемпературную ленту на клише и цельтесь в нее. - Запишите смещение один раз для каждого клише. С этого момента устанавливайте контроллер на *цель + смещение*, и вы попадете в правильное окно с первого, а не с третьего пробного оттиска. - Повторно проверьте смещение после замены любого нагревательного элемента.Какие допуски на приладку и регистрацию следует соблюдать?
Стремитесь к регистрации лист-к-листу +/-0.10 mm при плоскопечатном тиснении фольгой и +/-0.15 mm на прессах типа «раскладушка»; что-либо более свободное будет заметно на работах с фольгой поверх печати или фольгой с тиснением. 1. Установите упоры и боковую направляющую по тем же краям, которые использовал печатный станок — никогда не используйте другой эталонный край. 2. Сделайте лестницу регистрации из пяти листов (первый, 25-й, 50-й, 75-й, 100-й) и измерьте смещение изображения с помощью лупы или 10-кратной регистрационной шкалы. 3. Корректируйте с помощью микрорегулировки на раме, а не перемещая направляющие листа, как только направляющие будут выровнены. 4. Для фольги поверх УФ или водного покрытия сначала проведите тест на адгезию покрытия: покрытия с силиконовыми скользящими добавками выше 0.5% будут отталкивать фольгу при любой температуре. 5. Запишите количество листов приладки. Обученный оператор должен укладываться в 25-40 листов отходов приладки при повторной работе; постоянно более 100 означает, что клише или библиотека рецептов требуют внимания.Сколько фольги потребуется для работы?
Используйте эту формулу перед тем, как давать коммерческое предложение, потому что фольга обычно составляет 40-60% переменных затрат на работу по тиснению: `Требуемые рулоны = (листы x длина протяжки фольги в м) / (длина рулона в м x количество полос на рулоне)` Пример: 20,000 листов, одно клише 120 mm, запас 5 mm, рулон 610 m, 4 полосы, вырезанные из полотна: - Длина протяжки на лист = 0.125 m - Общая длина полотна = 20,000 x 0.125 = 2,500 m - Рулоны = 2,500 / (610 x 4) = 1.03 рулона Три рычага сокращают это число: многополосная индексация (разделение одного широкого рулона на полосы), экономия фольги методом «шаг-повтор» на машинах с программируемой протяжкой и выбор кратчайшей оси клише в качестве направления индексации. Вместе они обычно экономят 25-35% фольги при групповой работе с этикетками. Просмотрите марки и ширину полотна в каталоге фольги для горячего тиснения.Как выполнять тиснение фольгой по фольге и комбинированное тиснение?
Тиснение фольгой по фольге (два цвета в регистре) и комбинированное тиснение с эмбоссированием — это две работы, которые отличают обученного оператора от новичка. - Фольга по фольге: сначала наносите большую, более светлую область, а затем более мелкие детали. Снизьте температуру второго прохода на 10-15 °C, потому что первый слой фольги уже содержит термоактивируемый размер, который переплавится при полной температуре. - Дайте листам остыть до комнатной температуры между проходами — тиснение на листе с температурой 40 °C приводит к отслоению первого слоя. - Комбинированное клише (тиснение + эмбоссирование): полость для эмбоссирования требует на 20-40% большего давления, чем плоская фольга. Используйте контрфорс (приладку) на печатной плите, добавляя по 0.1 mm фенольной прокладки за раз, пока рельеф не будет полным без растрескивания волокон. - Скульптурные / многоуровневые латунные клише требуют более длительной выдержки (1.2-1.8 с), чтобы самый глубокий уровень достиг температуры переноса. - Сохраняйте направление зерна фольги в соответствии с зерном листа на текстурированном картоне, чтобы избежать полосатого вида.Какой график профилактического обслуживания обеспечивает стабильное качество?
| Интервал | Задача | Почему это важно | | --- | --- | --- | | Каждая смена | Чистка плиты латунной щеткой, проверка аварийной остановки, удаление обрезков фольги | Предотвращает отпечатки мусора и риск возгорания | | Еженедельно | Проверка параллельности плиты щупом в 4 углах; смазка подшипников размотки | Предотвращает диагональные градиенты плотности | | Ежемесячно | Калибровка термопары с помощью поверхностного зонда; проверка роликов натяжения фольги на наличие плоских участков | Обеспечивает повторяемость рецептов для разных клише | | Ежеквартально | Осмотр нагревательных элементов и проводки, проверка затяжки болтов рамы, обслуживание чиллера | Предотвращает дрейф температуры во время работы | | Ежегодно | Полная проверка геометрии, замена изношенных захватов, повторная сертификация защитных ограждений и блокировок | Поддерживает регистрацию и безопасность оператора | Машины, работающие в две смены, должны сокращать каждый интервал вдвое. Записывайте каждую задачу в журнал машины — журнал также является тем, что покупатели подержанного пресса спрашивают в первую очередь.Какие правила безопасности применяются?
Относитесь к прессу с нагреваемой плитой как к горячей поверхности и опасности защемления. Защитные ограждения и блокировки должны соответствовать принципам оценки рисков ISO 12100, а световые завесы или двухручные органы управления должны функционально проверяться каждую смену. Горячие клише остаются выше 60 °C в течение 10+ минут после выключения, поэтому специальная охлаждающая подставка и термостойкие перчатки обязательны, а не опциональны.Краткий справочник: начальные настройки по материалам
| Материал | Температура | Давление (плоскопечатное) | Время выдержки | | --- | --- | --- | --- | | Мелованная бумага / художественный картон | 100-130 °C | Легкое-среднее | 0.3-0.6 с | | Немелованный / текстурированный картон | 120-150 °C | Среднее-высокое | 0.6-1.0 с | | Ламинированный (матовая/глянцевая пленка) | 90-120 °C | Легкое | 0.3-0.5 с | | Материал с УФ-лаком | 130-160 °C | Среднее | 0.8-1.2 с | | Пластики ПВХ / ПЭТ | 110-140 °C | Легкое-среднее | 0.5-0.8 с | | Кожа / искусственная кожа | 100-130 °C | Среднее | 1.0-1.5 с | Рассматривайте это как отправные точки, сверяйтесь с данными поставщика фольги и изменяйте только одну переменную на каждый пробный лист. Для выбора машины, определения тоннажа и заводских приемочных испытаний прочтите руководство покупателя машины для горячего тиснения фольгой или обратитесь к нашим инженерам для обзора настроек. Нужен пресс или фольга для этих настроек? All-in Pack производит как машины, так и фольгу, поэтому отделение и адгезия согласованы до поставки. Сравните форматы на странице машины для горячего тиснения фольгой или запросите коммерческое предложение, и наши инженеры ответят в течение 24 часов с рекомендацией по настройке для вашего материала.Часто задаваемые вопросы
Краткие ответы о машина для горячего тиснения фольгой.
Похожие статьи
View all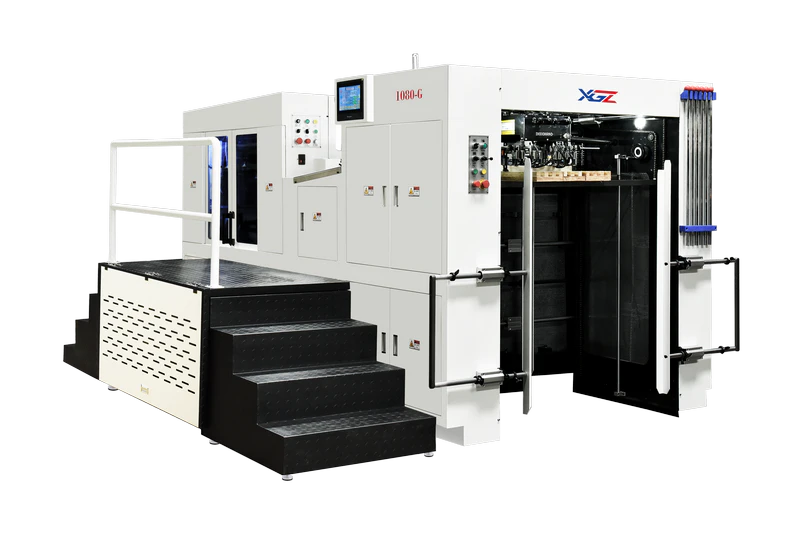
Технические знания · 12 мая 2026 г.
Комбинированная машина для горячего тиснения и высечки: руководство 2-в-1
Узнайте, подходит ли комбинированная машина для горячего тиснения и высечки для ваших B2B-потребностей. Оптимизируйте окупаемость инвестиций, производственные площади и производительность с помощью этого интегрированного решения.
Технические знания · 28 авг. 2026 г.
Полностью автоматическая машина для горячего тиснения XG1080G: Обзор в полевых условиях
Обзор полностью автоматической машины для горячего тиснения XG1080G: 5,000 sheets/hour, приводка плюс-минус 0.075mm, давление 160-tonne и 6-zone нагрев, с реальными показателями устойчивой производительности, бюджетированием с учетом всех затрат и честными рекомендациями о том, кому ее не стоит покупать.
Технические знания · 28 июл. 2026 г.
Флуоресцентная фольга для горячего тиснения: что это, как работает и когда использовать
Практическое руководство по флуоресцентной фольге для горячего тиснения — химия пигментов, неоновые и УФ-активные сорта, области применения, пределы светостойкости и пять вещей, которые необходимо проверить перед заказом для одежды, упаковки или мероприятий.
Готовы закупать тиснение и высечку у одного поставщика?
От фольги для тиснения до послепечатных машин и расходных материалов для высечки — прямые заводские цены и бесплатные образцы.