
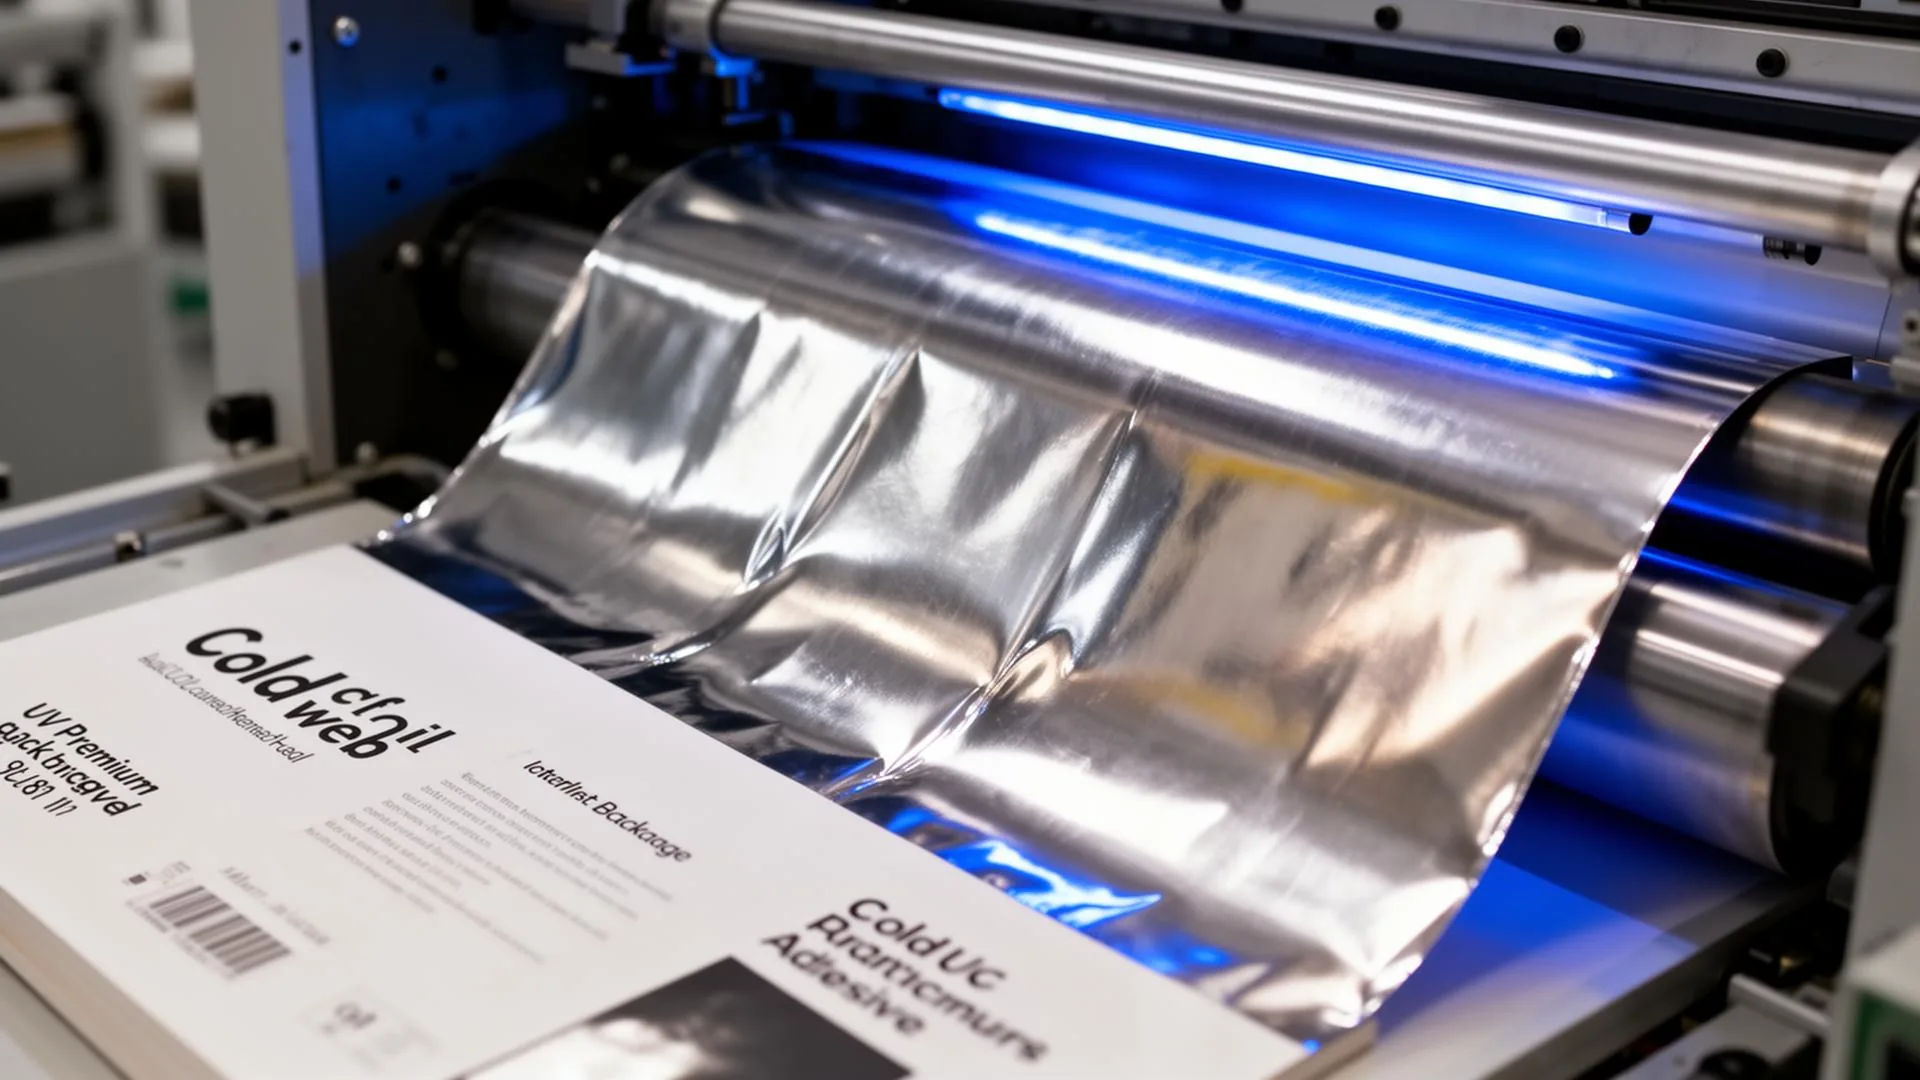
Proceso de estampado en frío paso a paso: adhesivo UV, laminación de lámina, curado UV, desprendimiento del soporte, con parámetros, soluciones de defectos y puntos de referencia de costos para 2026.
Tabla de contenidos
- 1. ¿Qué es el proceso de estampado en frío?
- 2. Proceso de estampado en frío — Paso a paso
- Paso 1 — Imprimir el adhesivo curable por UV
- Paso 2 — Laminar la banda de lámina sobre el adhesivo
- Paso 3 — Curar el adhesivo con UV
- Paso 4 — Retirar el soporte
- 3. Parámetros del proceso de estampado en frío de un vistazo
- 4. Materiales que impulsan el proceso
- 4.1 La lámina en sí
- 4.2 Sustratos que funcionan
- 4.3 Química del adhesivo
- 5. Estampado en frío en línea vs. fuera de línea — ¿Qué diseño gana?
- 6. Defectos comunes y cómo solucionarlos
- 7. Economía — Cuándo el proceso de estampado en frío rinde más rápido
- 8. Consideraciones de sostenibilidad
- 9. Poner en producción el proceso de estampado en frío
- Frequently Asked Questions
El proceso de estampado en frío es el método de decoración metálica en línea de más rápido crecimiento en el planeta, y por una buena razón. Mientras que el estampado en caliente necesita un troquel metálico calentado y un pase de acabado separado, el estampado en frío aplica una imagen metálica brillante como un espejo en línea con la prensa, a toda velocidad de producción, utilizando solo adhesivo curable por UV, una banda de lámina, un rodillo de presión y una lámpara UV. Esta guía recorre cada etapa del proceso de estampado en frío tal como se ejecuta en una línea de conversión en 2026: diseño de la máquina, materiales, parámetros, soluciones de defectos y puntos de referencia de costos unitarios extraídos de datos reales de fábrica.
1. ¿Qué es el proceso de estampado en frío?
El estampado en frío es un proceso de transferencia. Una unidad flexográfica u offset imprime un adhesivo curable por UV en la imagen exacta que se desea metalizar, una banda de lámina que lleva una fina capa metalizada se presiona sobre el adhesivo húmedo bajo un rodillo de presión, el conjunto pasa bajo una lámpara UV que cura instantáneamente el adhesivo, y el soporte de poliéster se retira, dejando la película metálica adherida al sustrato solo donde se imprimió el adhesivo. Sin calor, sin troquel metálico, sin pase de acabado separado. El ciclo completo es mecánico y químico, no térmico, lo cual es la razón principal por la que la lámina de estampado en frío que suministramos está diseñada con una capa de liberación que permite que el soporte se separe limpiamente a temperatura ambiente.
Para una vista comparativa de cómo el estampado en frío se compara con el estampado en caliente y la lámina de tóner digital en costo, longitud de tirada y rango de sustratos, consulte nuestra comparación de métodos de lámina 2026.
2. Proceso de estampado en frío — Paso a paso
Paso 1 — Imprimir el adhesivo curable por UV
La imagen a metalizar se imprime como una película húmeda de adhesivo curable por UV, típicamente de 2–4 µm de espesor, mediante una plancha flexográfica (más común en prensas de etiquetas de banda estrecha y media) o una mantilla offset. La viscosidad del adhesivo se mantiene en 200–400 cP a 25 °C. La plancha o mantilla solo deposita adhesivo en el área de la imagen; esto es lo que le da al estampado en frío su eficiencia característica: la lámina solo se transfiere donde realmente se necesita.
Paso 2 — Laminar la banda de lámina sobre el adhesivo
Inmediatamente después de la estación de adhesivo, un rollo de lámina de estampado en frío se desenrolla y se pone en contacto con la capa de adhesivo aún húmeda mediante un rodillo de presión. La presión del rodillo es típicamente de 2–4 bar, la tensión de la banda se mantiene en 0.6–1.0 N/mm de ancho, y el contacto se mantiene durante los pocos milisegundos que tarda el sustrato en atravesar el rodillo. Este es el único lugar en el proceso de estampado en frío donde la presión mecánica importa: demasiado baja y la lámina flota; demasiado alta y el adhesivo se exprime fuera del área de la imagen, causando un halo en los bordes.
Paso 3 — Curar el adhesivo con UV
Mientras la lámina y el sustrato todavía están en contacto, la pila laminada pasa directamente bajo una lámpara UV (arco de mercurio, 120–200 W/cm, o LED-UV a 16–20 W/cm² con pico a 395 nm). El curado ocurre en menos de 0.05 s. Una vez curado, la fuerza de unión del adhesivo a la capa metalizada excede la unión de la capa de liberación entre la lámina y su soporte de poliéster. Esa asimetría es lo que hace posible el siguiente paso.
Paso 4 — Retirar el soporte
Un rebobinador de recogida retira el soporte de poliéster del sustrato con un ángulo de desprendimiento de 30–60°. Debido a que el adhesivo curado sujeta la capa metalizada con más fuerza que la capa de liberación, el metal permanece en el sustrato con la forma exacta de la imagen, y el soporte (ahora una banda de PET mayormente vacía con las bandas metalizadas no utilizadas aún adheridas) se enrolla en el rollo de rebobinado. El sustrato decorado continúa aguas abajo para troquelado, barnizado o sobreimpresión.
3. Parámetros del proceso de estampado en frío de un vistazo
Los números a continuación son el rango de trabajo que nuestros ingenieros de proceso utilizan al poner en marcha unidades de estampado en frío en las prensas de los clientes; ajuste dentro de estos rangos, nunca fuera de ellos, a menos que su proveedor de lámina y adhesivo lo apruebe explícitamente.
| Parámetro | Rango típico | Efecto si es demasiado bajo | Efecto si es demasiado alto |
|---|---|---|---|
| Espesor de la película adhesiva | 2–4 µm húmedo | Perforaciones, transferencia débil | Halo en los bordes, curado lento |
| Viscosidad del adhesivo (25 °C) | 200–400 cP | Flujo excesivo, imagen fantasma | Falta de adhesivo en la plancha, rayas |
| Presión del rodillo de presión | 2–4 bar | La lámina "flota", puntos faltantes | Exceso de adhesivo, halo |
| Tensión de la banda de lámina | 0.6–1.0 N/mm | Arrugas, deriva de registro | Roturas de la banda de lámina |
| Dosis UV (mercurio) | 120–180 mJ/cm² | Curado suave, lámina se desprende | Amarilleo del sustrato |
| Dosis UV (LED-UV 395 nm) | 250–400 mJ/cm² | Superficie pegajosa, desprendimiento lento | Vida útil de la lámpara acortada |
| Ángulo de desprendimiento | 30–60° | Desgarro de lámina en sólidos | Polvo metálico, astillado de bordes |
| Velocidad de la prensa | 60–200 m/min | Adhesivo se sobrecura antes del rodillo | Dosis UV insuficiente |
| Utilización de lámina | 5–15% de la banda | La mayor ventaja económica del estampado en frío frente al estampado en caliente | |
4. Materiales que impulsan el proceso
4.1 La lámina en sí
Una lámina de estampado en frío es una película multicapa: soporte de PET (12 µm) → capa de liberación → laca de color → aluminio metalizado al vacío (40–50 nm) → capa de tamaño que se une con el adhesivo UV. El soporte es lo que se rebobina; todo lo que está debajo de la capa de liberación termina en el sustrato. Suministramos lámina de estampado en frío calibrada específicamente para las químicas de adhesivos UV-flexo y UV-offset utilizadas en las líneas Heidelberg, Manroland, Gallus, Mark Andy y Bobst.
4.2 Sustratos que funcionan
El estampado en frío funciona mejor en superficies lisas y de baja absorbencia: cartón estucado, BOPP, PET y película de PE. Los papeles kraft sin estucar y los papeles de arte de alta textura no se recomiendan, ya que el adhesivo se hunde en la fibra y priva a la interfaz metalizada. Para envases a base de papel, combine la lámina de estampado en frío con papel de etiquetas autoadhesivo blanco brillante o cartón SBS estucado para obtener el acabado de espejo más limpio.
4.3 Química del adhesivo
Los adhesivos modernos para estampado en frío son acrilatos UV 100% sólidos con paquetes fotoiniciadores ajustados para lámparas de mercurio o LED-UV. Proveedores como Actega y Sun Chemical publican hojas de datos completas por familia de sustratos.
5. Estampado en frío en línea vs. fuera de línea — ¿Qué diseño gana?
Existen dos diseños de producción. El en línea coloca la unidad de estampado en frío entre las estaciones de impresión de una prensa flexográfica u offset, de modo que la decoración metálica ocurre durante el mismo pase que imprime CMYK — es el más rápido, de menor costo unitario, pero la prensa debe ser capaz de estampado en frío desde el primer día. El fuera de línea realiza el estampado en frío en una máquina de conversión dedicada después de la impresión — es más flexible para tiradas cortas y trabajos combinados, pero añade un pase. Para envases flexibles y etiquetas de tirada larga, el en línea gana en costo; para tiradas premium más cortas que mezclan estampado en frío con relieve o acentos de lámina en caliente, el fuera de línea es más ágil y se combina bien con nuestra máquina de estampado en caliente totalmente automática XG1080G para trabajos de decoración combinados.
6. Defectos comunes y cómo solucionarlos
| Defecto | Causa probable | Solución de primera línea |
|---|---|---|
| Perforaciones dentro de áreas metálicas sólidas | Falta de adhesivo o polvo del sustrato | Aumentar el volumen del anilox en 10–15%, añadir barra ionizadora |
| Halo en los bordes / contorno borroso | Exceso de adhesivo en el rodillo | Reducir la presión del rodillo en 0.5 bar; verificar dureza de la plancha ≥ 70 Shore A |
| Desgarro de lámina en texto fino | Ángulo de desprendimiento demasiado superficial | Elevar la barra de desprendimiento; apuntar a 45°; verificar la tensión de rebobinado |
| Polvo metálico / pulverización | Sobrecurado del adhesivo antes del desprendimiento | Reducir la dosis UV en 10–15%, mover la lámpara ligeramente aguas abajo |
| Arrugas a lo largo de la banda | Tensión de la lámina irregular | Reiniciar las celdas de carga, verificar la fricción del brazo bailarín |
| Imagen fantasma en la siguiente hoja | Transferencia de adhesivo al rodillo de presión | Limpiar el rodillo con IPA, reducir la viscosidad en 5% |
Cuando una prensa cambia por primera vez un trabajo de lámina en caliente a lámina en frío, espere una ventana de optimización de 20–30 minutos. No persiga tres parámetros a la vez: cambie primero el volumen de adhesivo (anilox), estabilice, luego la presión del rodillo, luego la dosis UV. Cambiar los tres juntos es la razón más común por la que la puesta en marcha lleva un turno completo en lugar de una hora.
7. Economía — Cuándo el proceso de estampado en frío rinde más rápido
El estampado en frío tiene el costo incremental más bajo por metro de cualquier decoración metálica una vez que una prensa está configurada correctamente. En una línea flexográfica de 220 m/min que procesa 10,000 m de material para etiquetas con una cobertura metálica del 18%, nuestros puntos de referencia internos muestran:
- Consumo de lámina: ~6.5% de la banda desenrollada (frente al 35–55% para el estampado en caliente)
- Costo del adhesivo: USD 0.012–0.018 por m² de sustrato
- Energía UV: 0.04–0.06 kWh por 1,000 m de banda
- Herramientas: una plancha flexográfica (~USD 200–400) — frente a un troquel metálico por diseño para estampado en caliente
- Tiempo de configuración: 10–20 min desde prensa fría, sin montaje de troquel
El punto de equilibrio frente al estampado en caliente suele situarse en torno a las 20,000 impresiones para un solo diseño; por encima de eso, el estampado en frío gana decisivamente en costo unitario. Por debajo, el estampado en caliente sigue siendo más barato porque la amortización de la plancha perjudica al estampado en frío en micro-tiradas. Para tiradas muy cortas (menos de 2,000 hojas), la lámina de tóner digital con nuestra lámina reactiva de tóner digital es la respuesta correcta.
8. Consideraciones de sostenibilidad
El estampado en frío es el más eficiente en cuanto a materiales de los tres métodos de estampado porque la banda de lámina solo libera su capa metalizada donde se imprimió el adhesivo; el resto de la banda continúa hacia el rebobinado. Organismos de la industria como FINAT y TLMI han documentado eficiencias de utilización de lámina del 85–95% en estampado en frío en línea, frente al 40–70% para el estampado en caliente típico. Los soportes de PET de los rebobinados de lámina en frío usados ahora son recolectados por varias corrientes de reciclaje europeas; pregunte a su convertidor si su región participa.
9. Poner en producción el proceso de estampado en frío
Si está evaluando el estampado en frío para un nuevo SKU, la secuencia práctica es: (1) confirme que su prensa tiene, o puede ser adaptada con, una unidad de estampado en frío; (2) realice una prueba de 500 hojas en el sustrato de producción real utilizando la lámina y el adhesivo que su proveedor recomienda juntos — nunca mezclados entre proveedores en la primera prueba; (3) mida el recuento de perforaciones, la nitidez de los bordes y la adhesión de la cinta de tracción; (4) solo entonces comprométase con la longitud total de la tirada. Apoyamos a los convertidores en cada paso — solicite una consulta sobre estampado en frío y nuestros ingenieros de proceso compartirán la hoja de parámetros completa para su prensa específica y combinación de sustratos.
¿Listo para adquirir la lámina? Explore nuestro catálogo completo de láminas o vaya directamente a la página de lámina de estampado en frío para especificaciones técnicas, MOQs y plazos de entrega.
Preguntas frecuentes
Respuestas rápidas sobre proceso de estampado en frío.
Artículos relacionados
View all
Conocimiento técnico · 25 ago 2026
¿Estampado de lámina vs. Lámina digital vs. Lámina fría: ¿Qué método realmente gana en costo?
Una comparación honesta de costos en cuatro partes de estampado en caliente, lámina fría y lámina digital — herramientas, material, tiempo de máquina y cambio de producción — además de los puntos de cruce de longitud de tirada, límites de sustrato y alternativas de menor costo a la lámina en general.
Conocimiento técnico · 25 may 2026
Selección de Rodillos Anilox para Cold Foil: Guía de BCM y LPI
Optimice el estampado con cold foil con nuestra guía de selección de rodillos anilox. Aprenda sobre BCM, LPI y geometría de celdas para elegir el rodillo anilox de cold foil adecuado para sus necesidades.
Conocimiento técnico · 22 abr 2026
Lámina caliente vs. Lámina fría vs. Lámina digital: Comparación 2026
Compare la lámina caliente, la lámina fría y la lámina digital para encontrar el mejor método de estampado para sus necesidades de empaque. Esta guía ofrece información sobre acabados metálicos.
¿Listo para abastecer estampación y troquelado con un solo proveedor?
Desde láminas de estampación hasta máquinas de postimpresión y consumibles de troquelado: precios directos de fábrica y muestras gratuitas.